Työkaluinsinööri lainaa uutta kannatinohjelmaa ja määrittelee 160 tonnin puristimen. Suulake rakennetaan, kone asennetaan ja ensimmäisellä tuotantokierroksella liukupyörit ovat kuusi millimetriä alakuolokohdan yläpuolella. Mikään ei ole rikki. Vetoisuus arvioitiin iskun alareunassa, ja työtä tehdään ylemmäs käyrällä, jossa puristin pystyy toimittamaan vain murto-osan tästä voimasta.
Tämä yksittäinen virhe johtuu siitä, miksi puristimen tekniset tiedot luetaan tietyssä järjestyksessä. Vetoisuus on otsikon numero, mutta isku, nopeus, muotin korkeus, sängyn koko ja voimakäyrän muoto ratkaisevat, toimiiko työ vauhdilla vai taisteleeko konetta vastaan koko päivän.
Tehopuristin muuttaa sähkömoottorin jatkuvan pyörimisen lyhyeksi, tehokkaaksi, suoraviivaiseksi isoksi. Energia varastoidaan pyörivään vauhtipyörään, vapautetaan kytkimen kautta kampiakseliin, epäkeskoakseliin tai vipuvivustoon ja toimitetaan luistille, joka kantaa ylemmän suulakkeen. Runko, kärjet, muottityyny ja vastapainojärjestelmä ovat kaikki olemassa pitämään iskun tarkan, toistettavan ja turvallisen.
Alla olevissa osissa siirrytään mekanismista tyyppikilven numeroihin, sitten sovelluksiin, joita tehopuristin todella palvelee, ja lopuksi päätöksiin, jotka ostajan tai prosessiinsinöörin on tehtävä ennen ostotilauksen allekirjoittamista.
Tehopuristin on työstökone, joka muotoilee metallia puristamalla sitä kahden yhteensopivan työkalun välissä. Yksi työkalu on kiinnitetty kiinteään sänkyyn, toinen liikkuvaan liukumäkiin. Puristin itse ei päätä osan muotoa; die tekee. Puristin päättää, kuinka paljon voimaa on käytettävissä, kuinka nopeasti sitä voidaan käyttää, kuinka tarkasti luistia voidaan ohjata ja kuinka monta kertaa minuutissa sykli voi toistua ilman ajautumista.
Neljä puristusperhettä kattaa useimmat metallinmuovaustyöt, ja ne kannattaa erottaa ennen kuin mennään pidemmälle:
Mekaanisen puristimen mielenkiintoinen piirre on, että sen nimellisvetoisuus ei ole vakio. Se on enimmäismäärä, joka on voimassa alakuolopisteessä tai sen lähellä. Siirrä työpiste iskua ylöspäin ja käytettävissä oleva voima putoaa pois. Tämä on suunnitteluominaisuus, ei vika: vauhtipyörä varastoi liike-energiaa ja kampi muuttaa sen mekaaniseksi eduksi, joka kasvaa, kun kiertokanki lähestyy kohdistusta luistin kanssa. Kompromissi on, että koko muotin rakenne, sulkukorkeus ja prosessiikkuna on suunniteltava tämän käyrän ympärille.
| Kokoonpano | Toiminto | Mitä ostajat yleensä tarkistavat |
|---|---|---|
| Kehys | Absorboi jokaisen vedon reaktiovoiman ja pitää luistin linjassa alustan kanssa | Avoin C-kehys tai suljettu H-kehys; valettu tai valmistettu teräs; mitattu taipuma kuormituksen alaisena |
| Kruunu | Sisältää vetoakselin, vauhtipyörän, kytkimen ja monissa malleissa luistinsäätömoottorin | Palvelun käyttöoikeus; jäykkyys epäkeskikuormituksessa |
| Kampiakseli tai epäkeskoakseli | Muuntaa kierron lineaariseksi liukuliikkeeksi ja asettaa iskun pituuden | Materiaali ja lämpökäsittely; laakerin tyyppi ja voitelupiiri |
| Yhdystanko ja pitman | Siirtää voiman akselilta luistille | Säätöalue; ruuvin ja lukkomutterin kunto; vastareaktio |
| Liuku (ram) | Kantaa ylempää suulaketta ja kulkee nivelillä | Kiinnitysvälys, yhdensuuntaisuus, liukupinnan tasaisuus, työkalun paino, jonka luisti hyväksyy |
| Gibs ja opasteet | Pidä liuku suorassa sänkyyn nähden koko vedon ajan | Säädettävä tai kiinteä; voitelu; kulumisen mittausväli |
| Pohjalevy ja sänky | Tukee alempaa muotia ja jakaa kuorman runkoon | Sänkyalue, T-urakuvio, paksuus, tyynyn leikkaus |
| Vauhtipyörä ja kytkin/jarru | Varaa energiaa iskujen väliin ja käynnistää jokaisen vedon tarpeen mukaan | Kytkimen tyyppi (mekaaninen, ilmakitka, märkä, servosuora); jarrujen pysäytyskulma; yksitahti- ja tuumatilat |
| Vastapainosylinterit | Tue luistin ja työkalujen painoa välyksen ja kulumisen vähentämiseksi | Ilmanpaineen vakaus; reaktio työkalun painon muutoksiin |
| Die tyyny | Tarjoaa kontrolloidun vastuksen vetämiseen, kuorimiseen ja irrottamiseen | Pehmusteen kapasiteetti, isku, onko se pneumaattinen, hydraulinen tai servoohjattu |
| Liukun säätö | Säätää sulkukorkeuden muottisarjan mukaan | Manuaalinen, moottoroitu tai hydraulinen; resoluutio ja toistettavuus |
| Ohjaus- ja turvajärjestelmä | Järjestää iskun ja pysäyttää koneen, kun suojus rikotaan | Kevyt verhot, kahdella kädellä ohjaus, mykistys, turvapysäytysluokka, vetoisuuden ja stanssaussuojan valvonta |
Kaksi taulukon yksityiskohtaa ansaitsevat enemmän huomiota kuin tavallisesti. Ensimmäinen on taipuminen. Puristuskehys ei vain vaimenna voimaa; se taipuu hieman sen alla ja tämä taivutus avaa muotin välyksen. Runko, joka taipuu yli muutaman millimetrin kymmenesosan sängyn poikki, kuluttaa työkaluja nopeammin ja tuottaa kapenevia reunoja. Toinen on muottityyny, jota pidetään usein lisävarusteena, mutta se on oikeastaan ero puristimen, joka pystyy piirtämään, ja sellaisen puristimen, joka voi vain tyhjentää.
Sarjaa on helpompi seurata energian muunnosketjuna kuin osien luettelona. Sähkömoottori pyörittää vauhtipyörää sen käyntinopeuteen asti. Vauhtipyörä, ei moottori, toimittaa energiaa iskulle. Iskujen välillä moottori palauttaa sen pienen nopeuden, jonka vauhtipyörä menetti edellisen syklin aikana, minkä vuoksi jatkuvaa raskasta muovausta rajoittaa vauhtipyörän inertia ja moottorin teho eikä pelkkä meistin.
Kun käyttäjä laukaisee puristimen, kytkin kytkeytyy ja lukitsee vauhtipyörän kampiakseliin tai epäkeskoakseliin. Akseli kääntyy, kiertokanki heiluu ja luisti kulkee alas. Lähellä iskun alaosaa kampiakseli saavuttaa pisteen, jossa sen vipuvaikutus on suurin, ja suulake kohtaa materiaalin. Sitten jarru pysäyttää akselin, yleensä yläkuolokohtaan, ja kytkin vapautuu, jotta vauhtipyörä voi palauttaa nopeuden, kun kuljettaja purkaa osan.
Servomoottorikäyttöinen puristin korvaa vauhtipyörän, kytkimen ja jarrun voimakkaalla moottorilla ja ruuvi- tai kampimekanismilla. Liukuliike on tällöin ohjelmoitavissa: liuku voi hidastaa kosketuksen kautta, pysyä pohjassa, peruuttaa osittain tai kiihtyä paluuiskulla. Tämä on monimuotomuovauksen takana oleva mekanismi, ja se muuttaa syvävetossa ja hauraissa tai joustavissa materiaaleissa mahdollista.
Mekaanisessa puristimessa hyötyvoima keskittyy muutamaan viimeiseen millimetriin ennen pohjakuolokohtaa. Käytännön seuraus on, että suurinta vetoisuutta vaativa työ on järjestettävä niin, että muodonmuutos tapahtuu lähellä iskun pohjaa. Tyhjennys ja lyöminen sopivat tähän täydellisesti, koska materiaali leikkaa tai antaa periksi hyvin lyhyellä matkalla.
Piirustus ei. Kuppi voi tarvita useita senttejä alaspäin, ja sen aikana puristin pystyy syöttämään vain murto-osan nimellisvetoisuudestaan. Tästä syystä piirtämiseen valittu puristin on yleensä huomattavasti suurempi kuin saman aihion tyhjentämiseen valittu puristin. Insinöörit, jotka tietävät tämän säännön, budjettivat vetoisuuden arvonnan syvimpään kohtaan, eivät valmiin osan painoon.
Siitä on toinen, hienovaraisempi seuraus. Koska voimakäyrä on jyrkkä lähellä pohjaa, pienet vaihtelut materiaalin paksuudessa tai kovuudessa johtavat suuriin vaihteluihin puristimen näkemässä kuormassa. Kela, jonka paksuus on kolme sadasosaa millimetriä yhdellä lavalla ja paksumpi toisella, näkyy vetoisuuspiikkeinä. Puristimet, joissa on vetoisuusvalvonta ja muotinsuojaus, tarkkailevat juuri tätä, ja ne pysäyttävät koneen ennen kuin piikistä tulee halkeileva muoti tai venynyt runko.
Yleisiä on neljä järjestelyä, joista jokainen muuttaa huoltoaikataulua yhtä paljon kuin suorituskykyä:
Kahdessa tai kolmessa vuorossa toimivassa liikkeessä kuivakitkakytkimen ja märkäkytkimen välinen ero mitataan yleensä seisokkitunteina vuodessa eikä ostohinnassa.
Lehdistöluetteloissa käytetään tiivistä sanastoa. Jokainen arkin termi liittyy työkalujen fyysiseen rajoitteeseen, ja yhden niistä väärin lukeminen on yleisin syy siihen, että puristin ei voi suorittaa työtä, jota varten se ostettiin.
| Termi | Mitä se tarkoittaa | Käytännön seuraus |
|---|---|---|
| Nimellinen vetoisuus | Suurin käytettävissä oleva voima, joka ilmoitetaan normaalisti lähellä alakuolopistettä | On ylitettävä operaation huippuvoima, ei keskimääräinen voima |
| Iskun pituus | Luistin kokonaisliike ylhäältä alas kuollutta kohtaa | Sen on oltava riittävän pitkä osan lataamiseen ja purkamiseen sekä muotin tyhjentämiseen |
| Iskuja minuutissa (SPM) | Pyöräilynopeus nimellisnopeudella | Asettaa teoreettisen lähdön; käsittelystä ja ruokinnasta tulee yleensä todellinen rajoitus |
| Die korkeus / sulkukorkeus | Etäisyys sängyn yläosasta liukupohjaan alakuolopisteessä, säätö ilmoitettuun kohtaan | Liian vähän tarkoittaa, että muottisarja ei sovi; Liian paljon voidaan korjata välilevyillä, mutta se maksaa jäykkyyttä |
| Liukun säätö | Alue, jolla sulkukorkeutta voidaan muuttaa | Määrittää kuinka monta erilaista muottisarjaa puristin voi hyväksyä ilman nousuja |
| Sänky ja liukumäkialue | Käyttökelpoinen asennuspinta | Sen on sisällettävä muotin jalanjälki, jossa on tilaa puristimille, ei vain muotin ääriviivat |
| Kurkun syvyys | Etäisyys kehyksestä liukumäen keskustaan avoimella puristimella | Rajoittaa arkin leveyttä, joka voidaan syöttää avoimen rakon koneen sivun läpi |
| Die tyyny capacity and stroke | Voimaa ja matkaa käytettävissä piirtämiseen ja kuorimiseen | Puristin ilman riittävää tyynyä ei voi vetää vetoisuudesta riippumatta |
| Ikkunan tai aukon mitat | Vapaata tilaa suljetun rungon puristimen pystytuissa | Määrittää, voivatko kelan syöttö, siirtovarret tai robotit saavuttaa muottialueen |
| Taipuma kuormituksen alaisena | Kehys stretch and slide tilt at rated tonnage | Drives kuolee kulumista ja osa kartio; sillä on eniten merkitystä leveissä sängyissä ja keskialueen ulkopuolisissa kuormissa |
Kaksi näistä on vuorovaikutuksessa tavalla, joka saa ihmiset kiinni. Iskunpituus ja muotin korkeus tasapainottavat toisiaan: pidempi isku antaa enemmän tilaa syöttöön ja ulos työntämiseen, mutta monissa malleissa se myös vähentää vähimmäissulkukorkeutta, koska kammen heitto ja liukuasento ovat geometrisesti yhteydessä toisiinsa. Puristin, jossa on runsas isku, ei välttämättä hyväksy lyhyttä muottipinoa ilman nousulevyä, ja nousulevy lisää muotin ja alustan väliin liitoksen, joka on sovitettava ja tarkistettava.
Keskipisteen ulkopuolinen kuormaus on toinen hiljainen ongelma. Luettelot ilmoittavat keskitetyn kuorman tonnimäärän. Yhden pisteen painallus, joka on ladattu liukumäen yhdelle puolelle, kallistaa sitä, avaa sen toiselta puolelta ja sulkee sen toiselta puolelta. Seurauksena on epätasainen osien paksuus, kiihtynyt hankauskuluminen ja pahimmassa tapauksessa halkeileva luisti. Kun suulaketta ei voida sijoittaa keskitetysti, käytännön rajaksi oletetaan yleisesti olevan noin puolet nimellisvetoisuudesta yksipistekoneessa ja noin kaksi kolmasosaa kaksipistekoneessa, mutta todellisen luvun pitäisi tulla valmistajan omasta kuormituskaaviosta nyrkkisäännön sijaan.
Runko on ensimmäinen rakenteellinen päätös, ja sitä ohjaavat osakoko, syöttötapa ja toleranssi. Avopuristimessa on C:n muotoinen runko, jossa vetolaite ja luisti tuetaan vain yhdeltä sivulta. Suljettu puristin ympäröi luistia molemmilta puolilta, joten kuormitusrata on symmetrinen.
Seuraus on selvä. Avopuristin mahdollistaa kolmipuolisen pääsyn muotiin, mikä helpottaa manuaalista lastausta, pitkien osien sivusyöttöä ja nopeaa muotinvaihtoa, mutta runko on vähemmän jäykkä ja taipuu enemmän kuormituksen alaisena. Suljettu puristin on paljon jäykempi, ja se on normaali valinta progressiivisille muotteille, suurelle vetoisuudelle, tiukoille toleransseille ja kaikille prosesseille, joissa liukujen yhdensuuntaisuus on kriittinen. Jos osa on pitkä ja se on syötettävä sivun kautta, avoin runko syvällä kurkulla on usein ainoa käytännöllinen vastaus; jos osa on tarkkuusleimaus, joka on tuotettu nopeudella, suljettu runko voittaa lähes aina työkalun käyttöiän. Tarkempi käsittely kompromisseista on saatavilla tässä vertailussa avoimet ja suljetut puristimet , joka kattaa poikkeutusargumentin perusteellisemmin.
| tekijä | Avoin tyyppi (C-kehys) | Suljettu tyyppi (H-kehys) |
|---|---|---|
| Latauspolku | Epäsymmetrinen; kehys toimii ulokkeena | Symmetrinen; molemmat pystysuorat jakavat kuorman |
| Taipuma kuormituksen alaisena | Korkeammalle ja se kallistaa liukua | Matala, paljon vähemmän liukua |
| Pääsy kuoppaan | Kolme sivua auki | Vain etu- ja takaikkunat |
| Tyypillinen tonnimäärä | Vaaleasta keskikokoiseen | Keskikokoisesta erittäin raskaaseen |
| Soveltuu parhaiten | Yksiasemaiset muotit, sivusyötöt pitkät osat, työpajat ja lyhyet ajot | Progressiiviset ja siirtomuotit, suuren volyymin leimaus, tiukat toleranssit |
| Kuole elämä | Lyhyempi, jos toleranssi on tiukka | Pidempi, koska välykset pysyvät vakaina |
| Jalanjälki | Kompakti, helppo sijoittaa uudelleen | Isompi, vaatii vahvan perustan |
| Automaatio sopii | Yksinkertainen manuaalisella tai robottilatauksella sivulta | Soveltuu hyvin kelalinjoihin, siirtoihin ja puristusautomaatioon |
Hybridi ansaitsee mainitsemisen, koska se on käytännössä yleinen: puolisuljettu tai avoin runko. Se lisää osittaisen siteen pystysuorien väliin liukumäen takana, mikä palauttaa hyödyllisen määrän jäykkyyttä ja säilyttää suurimman osan sivulta pääsystä. Se on järkevä keskitie liikkeille, jotka tarvitsevat sekä yhden aseman että kohtalaisen progressiivisen työn samalla koneella.
Runkorakenne ratkaisee jäykkyyden. Taajuusmuuttaja päättää iskun muodon ja sen myötä puristin voi suorittaa prosesseja.
A kampikäyttö on yksinkertaisin ja halvin järjestely. Kammen säde asettaa iskun, ja liukunopeus seuraa sinimuotoista käyrää, joka saavuttaa huippunsa alaiskun keskellä. Se on nopea, tehokas ja ihanteellinen blanking-, lävistys- ja matalamuovaukseen.
An epäkesko vaihteisto asettaa vaihteen vauhtipyörän ja epäkeskoakselin väliin. Vaihteisto vähentää nopeutta ja moninkertaistaa vääntömomentin, joten raskaampaa kuormaa voidaan siirtää samalla moottori- ja kytkinpaketilla. Epäkeskiset hammaspyöräpuristimet ovat perinteinen vastaus syväiskuihin, suuripainoisiin töihin, kuten suurten paneelien muotoiluun, jossa luistin täytyy kulkea pitkä matka ja silti tuottaa voimaa.
A vaihda veto käyttää vipua yhden kammen sijaan. Mekaaninen etu kasvaa dramaattisesti kohti iskun alaosaa, mikä antaa hitaan lähestymisen, lyhyen viipymisen ja erittäin suuren voiman liikkeen lopussa. Tämä yhdistelmä tekee vipupuristimista hyvin sopiviksi kylmätakomiseen, metalliin ja liimaukseen, jossa materiaali on pakotettava virtaamaan muottionteloon sen sijaan, että se vain leikattaisiin tai taivutetaan.
A servokäyttö poistaa kiinteän suhteen liukuasennon ja kammen kulman välillä. Liukuliikkeestä tulee ohjelmoitu profiili. Se voi lähestyä nopeasti, hidastaa kontrolloituun nopeuteen kosketushetkellä, viipyä kuormituksen alaisena ja palata suurella nopeudella. Syvävetossa tämä vähentää repeytymisriskiä, koska materiaalia vedetään nopeudella, jonka se sietää; erittäin lujaa tai takaisinjoustavaa materiaalia muodostettaessa se mahdollistaa kalibrointiiskun pohjassa. Sama joustavuus tukee monimuotoisia liikeprofiileja, jotka olisivat mahdottomia kiinteällä kammella.
| Ajotyyppi | Iskun ominaisuus | Voima iskun alaosassa | Tyypillisiä sovelluksia |
|---|---|---|---|
| Kampi | Kiinteä sinimuotoinen liike | Nimellinen vetoisuus near BDC | Tyhjennys, lävistys, matalamuovaus, yleisleimaus |
| Epäkeskinen vaihde | Kiinteä, pidempi isku suuremmalla vääntömomentilla | Korkea, kestää pidemmän matkan ajan | Suuri paneelin muodostus, syvät osat, raskaat progressiiviset muotit |
| Vaihda | Hidas lähellä pohjaa lyhyellä viiveellä | Erittäin korkea, keskittynyt lopussa | Kylmätaonta, lyönti, liimaus, paksun materiaalin muovaus |
| Servo | Ohjelmoitava profiili, pysähdys ja peruutus mahdollista | Hallittu ja toistettava missä tahansa profiilin kohdassa | Syväveto, takaisinjoustoherkkä muotoilu, monivaiheiset toiminnot |
Valinta ei ole puhtaasti tekninen. Kampipuristin maksaa vähemmän ja on helpompi huoltaa; servopuristin maksaa enemmän, mutta se voi korvata kaksi perinteistä konetta ja joukon manuaalisia toimintoja. Taloustiede rajoittuu yleensä siihen, kuinka suuri osa työvoiman ja sivutoimintojen säästöistä voidaan saada takaisin kuopan eliniän aikana.
Lähes jokainen sarjatuotantona valmistettu metalliosa on läpäissyt puristimen vähintään kerran. Prosessit jakautuvat muutamaan tunnistettavaan ryhmään, ja jokainen ryhmä asettaa koneelle erityisiä vaatimuksia.
Tyhjennys leikkaa muodon arkista yhdellä vedolla; lävistys tekee siihen reikiä. Molemmat ovat leikkausoperaatioita, jotka suoritetaan hyvin lyhyellä matkalla, mikä tarkoittaa, että ne sopivat täydellisesti voimakäyrän huipulle. Vaatimukset ovat suuri vetoisuus, jäykkä runko, joka pitää muotin välyksen vakiona, ja nopea pyöräily. Progressiiviset meistit pinoavat tyhjennyksen, lävistyksen, muotoilun ja trimmauksen yhdeksi nauhaksi, ja ne tarvitsevat suljetun rungon puristimen, jossa on jäykkä alusta ja hyvä liukusuuntaisuus, koska jokainen asema perii sitä edeltävän kohdistusvirheen.
Nämä toiminnot muokkaavat materiaalia pikemminkin kuin erottavat sen. Taivutus ja kevyt muovaus vaativat maltillista voimaa pidemmällä liikeradalla, joten järkevä iskunpituus ja riittävän mitoitettu tyyny on oikea työkalu. Metallityö ja kohokuviointi tarvitsevat päinvastaista: äärimmäistä voimaa lähes ilman liikettä, jolloin vaihto- ja epäkeskovaihteistot ansaitsevat paikkansa.
Syvä piirustus pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 avoimen tyypin yksipisteinen servopuristin syväpiirtämiseen Avoin tyyppinen yksipisteinen servopuristin syvävetämiseen ja venyttämiseen, jossa on suuri vääntömomentti suorakäyttö, 350 mm:n kurkun syvyys ja 1250 kN:n kapasiteetti. Näytä tuote → BLAS125 avoimen tyyppinen yksipisteinen servopuristin, joka on tarkoitettu syvävetoon ja yhdistää pitkän, hallittavan iskun ja tyynyjärjestelyn, joka sopii kuppitöihin yksinkertaisen tyhjennyksen sijaan.
Kylmätakominen pakottaa metallin virtaamaan muotin sisällä huoneenlämpötilassa. Voimat ovat suuret, muodonmuutos on vakava ja kuorma saapuu lyhyenä, raskaana pulssina iskun alaosaan. Toggle-nivelpuristimet on rakennettu juuri tätä profiilia varten: hidas, tehokas lähestymistapa, lyhyt viipyminen, joka antaa materiaalin täyttää ontelon, ja nopea paluu. Tämän luokan koneet, kuten tämä  BLKP-650 Korkean muodonmuutoksen kylmätakoinen kytkintyyppinen puristin Raskas kylmätakopuristin, 6500 kN:n kapasiteetti, 8 mm:n nimellispaineisku, erittäin jäykkä runko ja integroitu ejektori vakaviin muodonmuutostöihin. Näytä tuote → korkean muodonmuutoksen kylmätakomisen vipupuristimet on suunniteltu tasapainotetun iskugeometrian ympärille, joka pitää luistin suorassa taontamuotien synnyttämien epäkeskoisten kuormien alla, ja rungon ympärille, joka on riittävän jäykkä pitämään ontelon mitat tuhansien jaksojen ajan.
Akkukotelot ja vastaavat kotelot ovat pitkiä, ohutseinäisiä vedettyjä osia, joita valmistetaan erittäin suuria määriä. Prosessi on pohjimmiltaan vaativa veto, jossa on tiukka seinän paksuustoleranssi, matalat mutta toistuvat muovausvaiheet ja kova vaatimus, että osat tulevat ulos litteistä ja neliömäisistä. Koska osat valmistetaan usein leveästä kelasta automatisoiduilla linjoilla, puristin tarvitsee leveän alustan, jäykän suljetun tai raskaan avoimen rungon ja kyvyn pitää toleranssi koko petinleveydellä eikä vain keskellä. Tällaisia tarkoitukseen rakennettuja koneita  BLPC2-160 suuritehoinen avoimen tyypin kaksipisteakkupuristin Avoin tyyppinen kaksipisteinen akkukuoren puristin, joka on sijoitettu laajamittaiseen akkukomponenttien muotoiluun ja akkukuoren sovelluksiin suuren volyymin tuotannossa. Näytä tuote → suuren vetoisuuden, erittäin vakaat akkukuoren puristimet on konfiguroitu petinleveyden, vetoisuuden ja toistettavuuden yhdistelmälle.
Kaikki työt eivät sovi kompaktille muottialueelle. Leveät paneelit, laitekääreet ja pitkät rakenneosat tarvitsevat joko leveän alustan tai syvän kurkun, joka päästää materiaalin kulkemaan liukumäen vieressä. Syväkurkuiset avopuristimet ovat olemassa juuri tästä syystä: ne vaihtavat jonkin verran jäykkyyttä mahdollisuuteen syöttää suuri arkki koneen sivun läpi, kun meisti pysyy asennettuna alustalle.
Paininvalinta menee pieleen useimmiten, kun prosessi määritellään koneen oston jälkeen. Työskentely käänteisessä järjestyksessä kestää tarjousvaiheessa kauemmin ja säästää kuukausia myöhemmin.
Järjestyksellä on merkitystä, koska jokainen vaihe rajoittaa seuraavaa. Esimerkiksi vetosyvyyden muutos voi pakottaa pidemmän vedon, mikä muuttaa sulkukorkeuden verhokäyrää, mikä voi pakottaa kokonaan erilaisen kehyskoon. Prosessin jäädyttäminen poistaa ensin suurimman osan edestakaisista.
Puristimen ostohinta on pienin luku sen elinkaaren aikana. Suuremmat luvut ovat työkalut, energia, huolto ja suunnittelemattomat seisokit, ja niihin vaikuttavat vuosia aiemmin tehdyt spesifikaatiovalinnat.
Työkalun käyttöikä riippuu kohdistuksesta. Joka kymmenes millimetri luistin kallistuksesta tai rungon taipumasta näkyy epätasaisena stanssauksena, ja epätasainen välys tarkoittaa purseita, reunojen kulumista, naarmuja ja halkeamia. Työhön riittävän jäykkä puristin maksaa usein runkokustannusten eron pelkästään pidentyneen meistien käyttöiän ansiosta, erityisesti progressiivisissa muotteissa, joissa yksittäinen asemavika pysäyttää koko linjan.
Energiankulutusta hallitsevat vauhtipyörän ja moottorin mitoitus. Ylisuurella vauhtipyörällä varustettu puristin palauttaa nopeuden nopeammin iskujen välillä ja ottaa tasaisemman virran, kun taas äärirajoillaan käyvä puristaa moottoria kovasti ja lämmittää koteloa. Servopainikkeilla kuva muuttuu: taajuusmuuttaja ottaa huippuvirran muovauksen aikana, joten sähkönsyöttö, kaapelointi ja mahdolliset energian talteenottojärjestelyt ansaitsevat huomiota määrittelyvaiheessa eikä käyttöönoton yhteydessä.
Turvallisuusvaatimuksista ei voida neuvotella ja ne ovat yhä tarkempia. Mekaaninen suojaus, lukitut portit, valoverhot automaattisella syötöllä, kahdella kädellä ohjattava manuaalinen kuormausasema ja jarrujen valvontajärjestelmä, joka varmistaa pysähtymiskyvyn. Vetoisuuden valvonta ja meistisuojaus ovat käytännössä yhtä tärkeitä, koska ne muuttavat hitaasta työkaluvian pysähtyneen koneen ja huomautuksen huoltopäiväkirjaan.
Kaksi muuta kustannuksia aliarvioidaan rutiininomaisesti. Paineilmaa käytetään vastapainoon, kytkimen toimiin ja pneumaattisiin pehmusteisiin, ja tämän piirin vuodot näkyvät epäsäännöllisenä kytkimen vasteena ja liukumisen tasapainotuksena. Voitelu on toinen: automaattiset kiertojärjestelmät, joissa on suodatus ja paineen valvonta, muuttavat aiemmin manuaalisen päivittäisen tehtävän ajoitetuksi suodattimen vaihdoksi, ja ne havaitsevat viallisen pumpun ennen kuin siitä tulee pisteytys.
Mekaaninen puristin on vankka kone, mutta se kuluu ennustettavissa paikoissa ja kuluminen on mitattavissa kauan ennen kuin se näkyy osissa.
Aikataulussa ylläpidetty painokone voi toimia vuosikymmeniä. Puristusajo siihen asti, kunnes jokin hajoaa, vie yleensä kuopan, tuotantoviikon ja asiakassuhteen. Kustannusero näiden kahden lähestymistavan välillä on enimmäkseen hallinnollista: tarkistuslista, toleranssit ja joku, joka on vastuussa numeroiden tallentamisesta.
Viimeisessä vaiheessa varmistetaan, että tarjottava kone on käyttökelpoinen vielä viiden vuoden kuluttua, kun osaseos on muuttunut ja toleranssit kiristyneet. Muutamat tarkastukset kattavat suurimman osan riskeistä.
Toimittajat, joilla on omaa valmistusta, vastaavat näihin kysymyksiin mieluummin piirustusten ja mittojen avulla kuin adjektiivein. Esimerkiksi Bolun rakentaa puristinvalikoimansa täyden ketjun tuotantojärjestelmän ympärille, joka kattaa suunnittelun, ydinkomponenttien valmistuksen ja lopullisen kokoonpanon, mikä on järjestely, joka tekee kuormituskaaviosta ja taipumaluvusta mielekkäät eikä likimääräiset. Ostajat arvioivat a voimapuristimen toimittaja pitäisi käsitellä kykyä tuottaa kyseiset numerot pyynnöstä ensimmäisenä suodattimena kauan ennen kuin hinta tulee keskusteluun.
Tehopuristin on yksinkertainen idea, joka toteutetaan epätavallisen tarkasti: varastoi energiaa pyörivään massaan, vapauta se voimaa moninkertaisen sidoksen kautta ja ohjaa tulosta niin tarkasti, että meisti voi leikata, taivuttaa tai vetää metallia millimetrin murto-osaan kymmeniä tuhansia kertoja päivässä. Kaikki spesifikaatiossa oleellinen seuraa tästä lauseesta.
Vetoisuus kertoo katon. Voimakäyrä kertoo, missä iskussa voit käyttää sitä. Kehys kertoo, kuinka suuri osa siitä pysyy keskitettynä muotin päälle. Taajuusmuuttaja kertoo, onko liike kiinteä vai ohjelmoitava. Tyyny, sänky ja sulkukorkeus kertovat sopivatko työkalusi ja säilyvätkö ne.
Laita nämä viisi asiaa oikein, ja puristimesta tulee tehtaan vähiten kiinnostava kone, mikä on juuri sitä, mitä sen pitäisi olla. Käsittele ne väärin ja siitä tulee pullonkaula, joka alkaa joka keskustelulla.
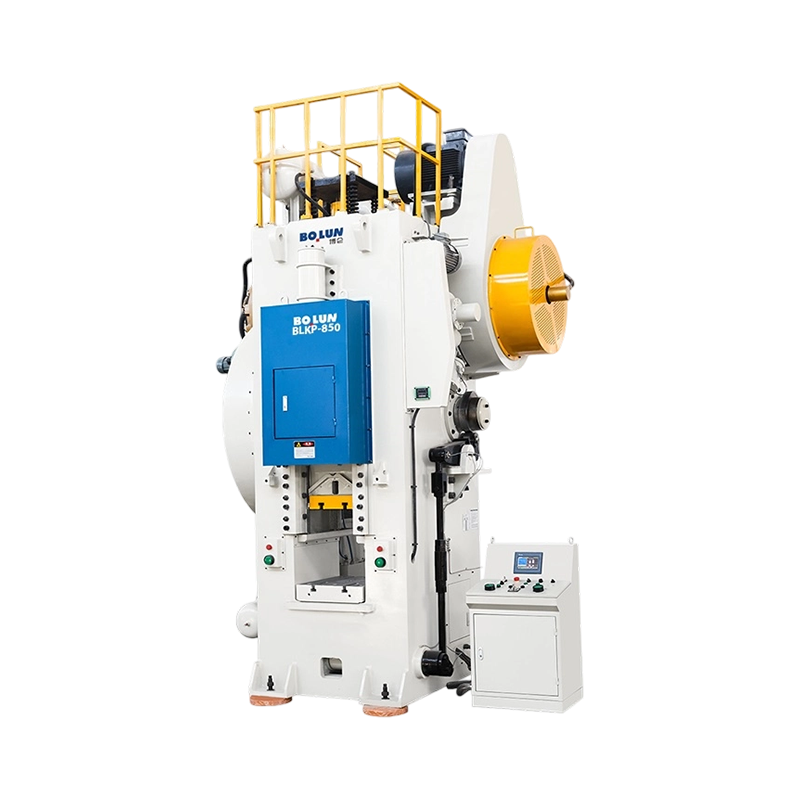


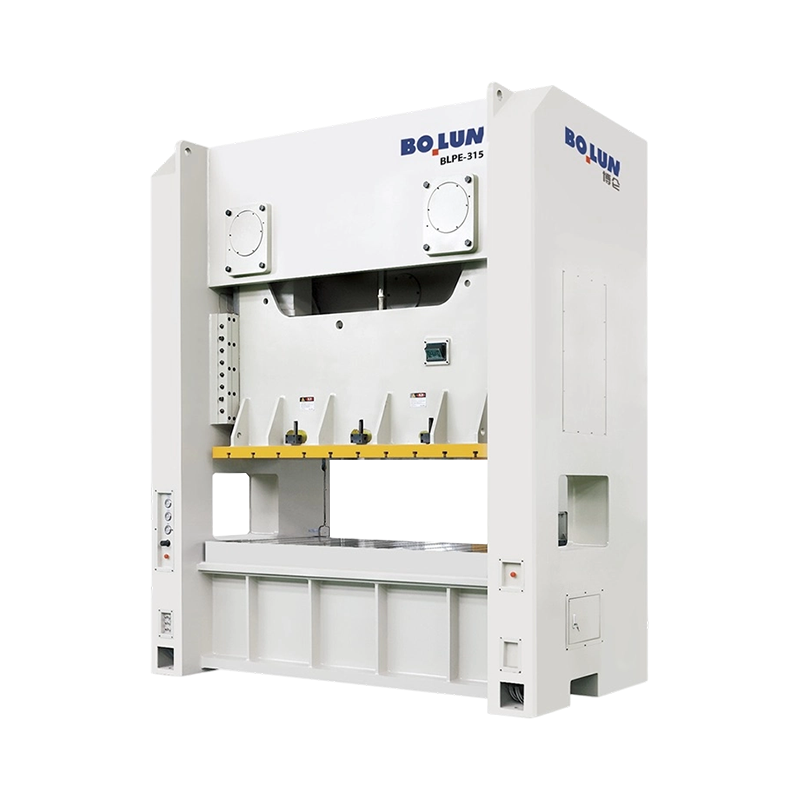
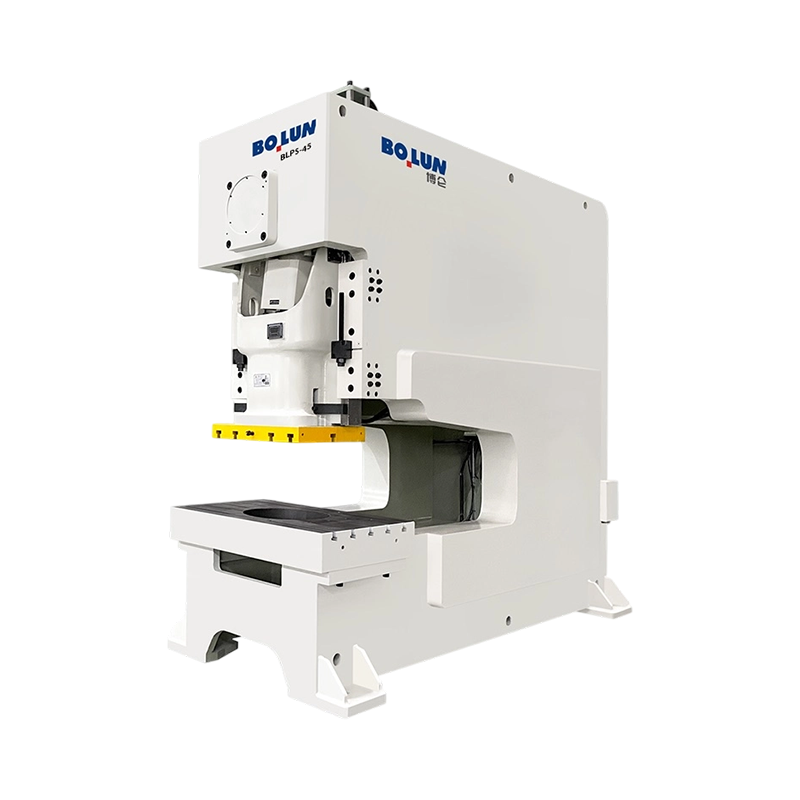
Laita 160 tonnin avorunkoinen puristin ja 160 tonnin umpirunkoinen puristi...
Ostaja, joka vertaa 45 tonnin avopuristinta kannatinlinjaan, saa usein kak...
Kun aiot valmistaa keskikokoisia tai pieniä metalliosia suuria määriä, val...
Keskikokoinen kiinnittimien valmistaja kohtasi äskettäin tutun ongelman: s...
Mikä on Power Press? A tehopuristin - jota kutsutaan myös meis...
Power Press -teknologian yleiskatsaus: perusteista laitevalintaan Nykyaika...
Ota yhteyttä

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiangin maakunta, Kiina
Valmis aloittaa?
Get in Touch

nyt!
ZHEJIANG BOLUN

