Keskikokoinen kiinnittimien valmistaja kohtasi äskettäin tutun ongelman: sen CNC-sorvit pureskelivat tankomassan läpi suhteella, joka kului lähes kolme kiloa terästä jokaista lähetettyä pulttikiloa kohden. Tehdas vaihtoi suosituimman M6-kuusiopultin kylmäpääkoneeseen, ja talous muuttui nopeasti. Materiaalin käyttöaste hyppäsi yli 95 prosentin, tuotanto nousi kymmenestä osasta minuutissa useisiin satoihin ja valmiit pultit vahvistuivat, koska kylmämuovaustyöstö kovetti pään ja varren.
Tämä on ydinargumentti kylmäpääkoneen käytölle: se muotoilee metallia uudelleen sen leikkaamisen sijaan, ja se tekee sen ilman lämpöä, suurella nopeudella ja erinomaisella toistettavuudella. Kylmäpäätykoneet tuottavat ruuveja, pultteja, niittejä, tappeja, liittimiä ja laajan valikoiman pieniä komponentteja auto-, sähkö-, laite- ja rakennusmarkkinoille. Jos olet arvioimassa, kuuluuko tällainen kone tehtaallesi, tämä opas kattaa prosessin perusteet, koneen kokoonpanot, tärkeät spesifikaatiopäätökset ja hankintaan liittyvät sudenkuopat, joiden perusteella investointi kannattaa.
Kylmäpääkone on metallia muovaava puristin, joka muotoilee valssilangan kiinteiksi osiksi huoneenlämpötilassa. Kone vetää lankaa kelasta, suoristaa sen, syöttää tarkan pituuden, katkaisee aihion ja ajaa sitten aihion muotiin yhdellä tai useammalla lyönnillä. Jokainen muottiasema häiritsee tai puristaa materiaalia, kunnes aihio saavuttaa lopullisen geometriansa. Sana "otsikko" tulee alkuperäisestä sovelluksesta: naulan tai ruuviaihion pään kääntäminen pään muodostamiseksi. Nykyaikaiset koneet tekevät niin edelleen, mutta ne myös leikkaavat, kolikoivat, pursottavat sisäisiä hylsyjä, pienentävät varsia ja luovat monimutkaisia osia useiden asemien kautta yhdellä jaksolla.
Kylmätako on kylmätakomisen alaluokka. Kylmätaonta kattaa kaikki metallin plastiset muodonmuutokset sen uudelleenkiteytyslämpötilan alapuolella; kylmäsuuntaus viittaa nimenomaan nopeaan, moniasemaiseen lanka- tai tangomuotoon pieniksi, enimmäkseen akselisymmetrisiksi osiksi. Käytännössä kylmäpäällystyskone on kiinteille osille sama kuin meistopuristin metallilevylle: se on työhön omistettu, tehokas tuotantotyökalu.
Koneita on kaksi laajaa perhettä. Naula- ja ruuvituotannosta tutut vaakasuorat kylmäpäät syöttävät lankaa vaaka-akselia pitkin ja ovat erittäin nopeita. Pystysuuntaiset kylmämuovauspuristimet, jotka on usein rakennettu kytkinpuristimiksi, käsittelevät raskaampaa lankaa, suurempia aihioita ja osia, jotka tarvitsevat enemmän muovausenergiaa. Molemmat perheet muokkaavat materiaalia mekaanisella paineella ja luottavat samoihin metallurgisiin periaatteisiin.
Merkistä tai kokoonpanosta riippumatta jokainen kylmäsuuntaustoiminto noudattaa samaa järjestystä:
Tyypillinen M6-koon kuusioruuvi alkaa 5,5 mm:n langasta. Aihio leikataan pituudeksi ja puristetaan sitten kolmeen meistiin: ensimmäinen esimuotoilee pään, toinen suurentaa sen lähemmäksi lopullista halkaisijaa ja kolmas muodostaa kuusio- ja viisteen, kun taas meisti muodostaa sisäisen muhvin taaksepäin puristamalla. Koko jakso kestää muutaman sekunnin kymmenesosan. Nykyaikaiset koneet tuottavat 100-700 osaa minuutissa, kevyemmät osat pyörivät korkeammassa päässä.
Rajoittava tekijä on muodonmuutos, ei sykliaika. Kukin asema voi kasvattaa aihion poikkipinta-alaa vain niin pitkälle, että materiaali nurjahtaa tai kovettuu sitkeyden yli. Siksi koneen valinta riippuu enemmän vaadittavasta muodonmuutoksesta ja muovausvoimasta kuin ilmoitetusta enimmäisnopeudesta.
Kylmäsuuntaus perustuu kahteen muodonmuutosmekanismiin, jotka toimivat usein yhdessä samassa osassa.
Järkyttävää compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Ekstruusio moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Työharjoittelu määrää, kuinka pitkälle prosessi voi mennä. Jokainen plastisen muodonmuutoksen lisäys nostaa metallin myötörajaa ja kovuutta. Vähähiilisessä teräksessä kokonaispelkistys voi olla 75–80 prosenttia, ennen kuin hehkutusta tarvitaan. Ruostumattomassa tai runsasseosteisessa materiaalissa raja on paljon pienempi. Hyvä kylmäsuuntauskäytäntö pitää jännityksen asemakohtaisesti materiaalin käytettävissä olevan taipuisuuden alapuolella, ja se käsittelee lopullisen työstökarkaistun kovuuden suunnittelun ominaisuutena ei tapaturmana. Kierrekiinnittimien lisälujuus on usein juuri sitä, mitä painatus vaatii.
Kylmäsuuntaisen koneen fyysinen asettelu määrittää sen osien valikoiman, joita se voi käyttää taloudellisesti.
Vaakapäät ovat kiinnitinteollisuuden klassisia koneita. Langan rata on suora ja vaakasuora, ohjaussylinteri liikkuu vaakasuunnassa ja katkaisu- ja siirtomekanismit toimivat erittäin nopeasti. Ne ovat erinomaisia pienissä osissa: naulat, ruuvit, niitit, lyhyet tapit ja vastaavat geometriat. Niiden rajoituksena on osakoko ja massa, koska suuria aihioita on vaikea ohjata ja käsitellä vaakasuunnassa nopeudella.
Pystypuristimet käsittelevät raskaampaa lankaa ja suurempia osia. Puskuri liikkuu pystysuunnassa samalla geometrialla kuin tavallinen puristin. Koska runko vaimentaa reaktiovoimat symmetrisesti, pystysuorat koneet saavuttavat paremman rei'ityskohdistuksen, ja ne on helpompi integroida robottien, automaattisten syöttölaitteiden ja raskaiden työkalujen kanssa. Suljettu runkorakenne, jota joskus kutsutaan O-runkoksi, kestää taipumista paremmin kuin avoin C-runko ja on suositeltava suurissa kylmämuovaustöissä.
Ajojärjestelmä on yhtä tärkeä kuin layout. Kampikäyttöiset koneet ovat yksinkertaisia, nopeita ja tehokkaita, ja niiden liukunopeus seuraa sinikäyrää ja saavuttaa huippunsa lähellä iskun puoliväliä. Vaihteistokäyttöiset koneet käyttävät vivustoa, joka moninkertaistaa voiman, kun luisti lähestyy alempaa kuollutta kohtaa. Vipupuristin tuottaa valtavan voiman pienellä liukunopeudella muovausvyöhykkeen läpi, mikä parantaa muotin täyttöä ja vähentää iskukuormitusta. Tästä syystä vipupuristimet hallitsevat pystysuuntaisia kylmätaontasovelluksia: niiden voima-iskukäyrä vastaa korkean muodon ja korkean energian kylmämuovauksen vaatimusta.
Servokäyttöiset puristimet korvaavat vauhtipyörän ja kytkimen suoravetoisilla servomoottoreilla. Liukuliikkeestä tulee ohjelmoitavaa, joten kone voi viipyä pohjassa, muuttaa nopeutta iskun puolivälissä ja seurata mukautettua muotoilukäyrää. Servotekniikka leviää kylmämuovaukseen, koska se lyhentää monivaiheisten osien sykliaikoja ja suojaa kalliita muotteja iskukuormitukselta.
Voit lukea lisää aiheesta mikä kylmätaontapuristin on toimialan muistiinpanoissamme. Teollisista kylmätaontapuristuslinjoista BLKP-kylmätaontavahvistustyyppinen sarja käyttää vaihtovälitystä tasapainoisen iskun ja suuren muodonmuutoskyvyn saavuttamiseksi. Suunnittelu sopii osiin, jotka vaativat jatkuvaa voimaa pitkän muovausmatkan läpi.
 BLKP-400-kytkintyyppinen kylmätakopuristin, kapasiteetti 4000 kN Tämä 4000 kN:n nivelpuristin tarjoaa 160 tai 180 mm:n iskuvaihtoehdot ja sähköisen liukusäädön hydraulisella lukituksella, mikä tekee siitä sopivan kaatumiseen, lyöntiin ja mitoitukseen, kun tasapainoinen voima pitkillä muovausmatkoilla on tärkeää. Näytä tuote →
Materiaalin valinta on ensimmäinen asia, joka saadaan oikein kylmäsuuntaisessa projektissa, koska se määrää muovauskuormat, työkalun käyttöiän ja sen, halkeileeko tai taittuuko osat.
Suurin osa kylmäpäisistä osista on valmistettu vähähiilisestä teräslangasta, kuten SAE 1008, 1010 ja 1018. Näillä laaduilla on alhainen virtausjännitys, korkea sitkeys, ja ne on helppo muotoilla moniasemaisissa muotteissa. Keskihiililaadut, kuten 1035 ja 1045, lisäävät valmiiden osien lujuutta, mutta vaativat huomattavasti suurempia muovausvoimia. Seosteräkset, mukaan lukien 4037 ja boorikäsitellyt teräkset, kuten 10B21 ja 10B33, on määritelty, jos vaaditaan kiinnittimien ominaisuusluokkia 8.8, 9.8 tai 10.9. Ruostumattomat teräkset, kuten 304, 316 ja 410, muovautuvat hyvin, mutta kovettuvat aggressiivisesti, joten ne tarvitsevat enemmän muovausasemia ja vahvempaa voitelua. Ei-rautametallilangat, mukaan lukien alumiiniseokset 6061 ja 5056, messinki, kupari ja berylliumkupari, ovat yleisiä sähkökomponenteissa, liittimissä ja korroosionkestävissä laitteissa.
Materiaaliominaisuudet määräävät myös koneen koon. Hiilipitoisuuden, seosainepitoisuuden tai kokonaisvenymän kasvaessa vaadittu muovausvoima nousee nopeasti. Jos aiot käyttää useita materiaaliperheitä yhdellä koneella, kokoa kone seoksen vahvimman ja kovimman materiaalin mukaan, älä vain nykyistä tuotantoaikataulua.
Miksi valmistajat investoivat kylmäpäällyskoneisiin, kun he omistavat jo sorvit ja koneistuskeskukset? Viisi mitattavissa olevaa etua selittää valinnan.
Ensinnäkin materiaalin käyttöaste on erittäin korkea. Muotoilu syrjäyttää materiaalia sen sijaan, että se leikkaa sitä pois, joten kiinnitin, joka kerran kulutti useita kertoja lopullisesta painostaan tankovarastossa, voidaan nyt valmistaa alle viiden prosentin prosessihäviöllä kelasta. Yli miljoonien osien, raakateräksen säästöt oikeuttavat laitteiston.
Toiseksi lähtönopeus on vertaansa vailla kiinteillä osilla. Yksipuhalluspäät pyörivät reilusti yli 400 osaa minuutissa, ja moniasemaiset koneet tuottavat edelleen satoja osia minuutissa monille tuoteperheille. Mikään lastunvalmistusprosessi ei ole lähellä tätä kiinteän metallikomponentin nopeutta.
Kolmanneksi työkarkaisu parantaa mekaanisia ominaisuuksia. Materiaali on vahvin juuri siellä, missä se on valunut eniten, missä kiinnikkeet tarvitsevat vastusta: pään fileessä, hylsyn seinämässä ja varressa. Kylmämuovaus antaa valmistajille usein mahdollisuuden käyttää halvempaa teräslaatua, koska kylmämuovaus lisää lujuutta, joka muuten vaatisi lämpökäsittelyä.
Neljänneksi, mittayhteensopivuus tulee jäykästä koneesta ja toistettavista työkaluista. Kun meistit on valittu, sadat tuhannen kappaleen sarjat pitävät tiukat mitat, vain vähän ajautumista ja hyvin vähän hylkyjä.
Viidenneksi pinnan laatu on hyvä. Muottipesä tekee kappaleeseen sileän pinnan, mikä usein eliminoi toissijaiset hionta- ja kiillotustoimenpiteet. Kompromissi on meistien ja asennuksen ennakkokustannukset; Prosessista tulee taloudellinen vasta, kun volyymit ovat riittävän suuria poistamaan kyseiset työkalut.
Koneistus on yleisin vaihtoehto pienille kiinteille osille, joten se on ensimmäinen prosessi, jota ostajat vertaavat kylmäpäähän. Jokaisella on selkeä talousvyöhyke.
| Kriteeri | Kylmäsuuntainen kone | CNC-työstö |
|---|---|---|
| Materiaalin käyttö | 90-98 prosenttia | 40-70 prosenttia tyypillisesti |
| Pyöräilyaika | 0,1-10 sekuntia per osa | 5 sekunnista useisiin minuutteihin |
| Osan vahvuus | Lisääntynyt työkarkaisulla | Riippuu baarivarastosta; leikatut pinnat eivät vahvistu |
| Tyypillinen toleranssi | /- 0,05 mm muotoilluissa piirteissä | /- 0,01 mm tai parempi |
| Asennus- ja työkalukustannukset | korkea; meistit ovat mukautettuja ja osakohtaisia | kohtalainen; Ohjelmamuutokset ovat nopeita |
| Joustavuus | Matala; omat työkalut osaa kohden | korkea; helppoja suunnittelumuutoksia |
| Taloudellinen volyymi | Tyypillisesti yli 100 000 kappaletta vuodessa | Taloudellinen kertaluonteisesta ylöspäin |
Koneistus voittaa aina, kun määrät ovat pieniä, geometria muuttuu usein tai toleranssit ovat erittäin tiukat. Kylmäsuunta voittaa aina, kun osalla on vakaa rakenne, suuri vuotuinen tilavuus ja tarpeeksi symmetriaa muovaamiseen. Monet tehtaat käyttävät molempia: kylmäpäätä valtavirtatuotteelle ja CNC-koneita erikoistuotteisiin, prototyyppeihin ja pienimuotoisiin variantteihin.
Yleinen hybridivirtaus on kylmäsuunta, jota seuraa langan vieritys, sitten kevyt osoitus tai viisto. Kierrepisteitä ja käyttöominaisuuksia on usein helpompi hallita nopealla toisiosiirrolla kuin pelkällä muovauksella, ja yhdistelmä maksaa silti paljon vähemmän kappaletta kohti kuin täysi koneistus.
Kuumatakominen lämmittää metallia vähentääkseen sen virtausjännitystä, mikä sallii suuria osia ja vakavia muodonmuutoksia vaatimattoman vetoisuuden koneilla. Kylmäsuuntaus korvaa uunin voimalla: koneen on voitettava materiaalin täysi myötöraja huonelämpötilassa jokaisella iskulla.
Pienten osien osalta kylmäsuuntauksella on ratkaisevia etuja. Ei ole kalkkia, ei hapettumishäviötä, ei lämpökutistumista eikä uunin energiaa. Toleranssit ovat tiukemmat, koska meisti määrittelee lopullisen muodon ilman kutistumisvaraa ja pintakäsittely on riittävän sileä menemään suoraan kierteen valssaukseen. Koska kylmätyöstö vahvistaa materiaalia, monet osat täyttävät mekaaniset ominaisuutensa vähäisellä lämpökäsittelyllä tai ei ollenkaan.
Kuumataonta on edelleen parempi valinta, kun kappale on suuri, kun kokonaismuodonmuutos ylittää sen, mitä materiaali voi absorboida kylmää tai kun on määritelty erittäin lujia teräksiä, joilla on alhainen sitkeys huoneenlämpötilassa. Sitä suositellaan myös osille, joissa on paksuja osia, jotka vaatisivat epäkäytännöllisen suuren kylmäpuristimen. Karkeana ohjeena yli kilogramman painoiset osat ohjataan yleensä kuumaan tai lämpimään taontaan kylmän suunnan sijaan, vaikka risteyskohta riippuu geometriasta, materiaalista ja tilavuudesta.
Leimaamalla lomakkeet pelti; kylmä suuntaus muodostaa lankaa. Nämä kaksi prosessia ovat enemmän toisiaan täydentäviä kuin kilpailevia. Esimerkiksi akkukotelo on meistetty ja syvävedetty levyosa, kun taas sen sisällä olevat akun navat ja kosketinnavat ovat yleensä kylmäpäisiä.
Leimaamalla saadaan ohutseinäisiä, laipallisia ja avoimia muotoja tasaisesta levystä. Kylmäsuuntaus tuottaa pyöreästä langasta kiinteät kappaleet, päät, varret ja sisäisesti muodostetut ontelot. Kun komponentti on akselisymmetrinen ja kiinteä, kylmäsuuntaus on nopeampaa ja materiaalitehokkaampaa. Kun osa on levy, kiinnike tai kuori, leimaaminen on luonnollinen prosessi.
Monet tuotekokoonpanot sisältävät molempia osia. Kiinnike, jossa on laipallinen pää, valmistetaan otsikon mukaan; sen vieressä oleva pidike on leimattu. Tästä syystä puristimen rakentajat, mukaan lukien kylmätaontalaitteisiin keskittyvät, tarjoavat yleensä molempia puristinperheitä, jotta tehtaat voivat kattaa koko materiaalilaskun.
Valamalla syntyy osia kiinteyttämällä nestemäistä metallia muotissa, mikä mahdollistaa monimutkaisen sisäisen geometrian, mutta tuo mukanaan huokoisuusriskin, mekaanisten ominaisuuksien vaihtelun ja toiminnallisten pintojen huomattavan työstön tarpeen. Kylmäpäättely on solid-state-prosessi: langan alkuperäinen raerakenne säilyy ja raevirtaus seuraa osan muotoa.
Tämän seurauksena kylmäpäisellä osalla on ylivoimainen lujuus, sitkeys ja väsymiskestävyys verrattuna saman materiaalin ja kokoisen valuosaan. Kompromissi on geometrinen vapaus. Valukappaleet voivat olla mutkaisia, onttoja ja erittäin yksityiskohtaisia. Päälliset osat ovat pohjimmiltaan sylinterin muunnelmia: päät, varret, holkit, laipat ja käyttömuodot. Pienten ja suurikokoisten osien, kuten liittimien, tappien, sisäosien ja hylsyjen aihioiden, kylmäsuuntaus ylittää lähes aina valun kappalekohtaisen hinnan, koostumuksen ja mekaanisen suorituskyvyn perusteella.
Kylmäpäätykoneet tuottavat suurimman osan maailman kiinnittimistä sekä pitkän luettelon suunniteltuja komponentteja, joita useimmat kuluttajat eivät koskaan näe.
Suuremmat auto- ja teollisuusosat, kuten raskaat nastat, ankkuripultit ja putkiliittimet, toimivat pystysuorassa kylmätakopuristimessa, jotka tarjoavat jäykkyyden ja vetoisuuden, joka vaaditaan taaksepäin suulakepuristamiseen ja raskaaseen häirintään. Jos tuotevalikoimaasi kuuluu sekä pieniä kiinnikkeitä että suurempia muotoiltuja komponentteja, on tavallista käyttää useita koneita rinnakkain sen sijaan, että kaikki osat pakotettaisiin yhden ylisuuren linjan läpi. 400 tonnin vetopuristin saattaa tehdä ripustuspultteja aamulla ja raskaita pääteaihioita iltapäivällä, mutta vain silloin, kun muottitila, isku ja syöttöikkuna peittävät molemmat perheet.
 BLKP-850 Heavy Duty -kytkinpuristin suuren kuormituksen kylmätakomiseen Koneen teho on 8500 kN erittäin jäykällä rungolla ja 180 mm:n tukijalalla, ja se säilyttää vakaan suorituskyvyn jatkuvassa raskaassa käytössä. Se on ihanteellinen autojen ja raskaiden koneiden osiin, jotka vaativat taaksepäin pursotusta ja voimakasta häiriötä. Näytä tuote →
Oikean koneen valinta tasapainottaa tarvittavan voiman, osan geometrian, materiaalin, nopeuden ja budjetin välillä. Aloita osaperheestä, älä esitteestä, ja vastaa näihin kysymyksiin:
Kehysrakenne on myös päätöstekijä. Avoin C-runkoiset puristimet ovat saatavilla ja edullisia kevyempään työhön. Suljetun tyypin O-runkopuristimilla on jäykkä, symmetrinen rakenne, joka kestää taipumista ja kallistumista, mikä on välttämätöntä suuren vetoisuuden ja tiiviin toleranssin kylmämuovauksessa. Erittäin suuria muodonmuutoksia varten suljettu kaksipiste- tai epäkeskohammaspyöräkäyttö jakaa voiman tasaisesti luistin poikki ja suojaa sekä työkaluja että runkoa epäkeskisiltä kuormituksilta.
Myös suuret projektit vaativat pitkän iskun. Jos osa on irrotettava syvästä muotteista tai jos puristuspituus on pitkä, iskunpituus ja sulkukorkeus tulevat rajoittaviksi tekijöiksi. Älä kokoa konetta pelkän tonnimäärän mukaan. tarkista, että muottitila, liukuviiva ja syöttöikkuna sopivat koko osaperheellesi, mukaan lukien tulevat versiot.
Vetoisuus on eniten noteerattu luku kylmäsuuntaisessa koneessa, mutta se on myös yleisin väärin käytetty luku. Vaadittu muovausvoima on projisoidun muodonmuutosalueen ja materiaalin virtausjännityksen tulo kitkan ja geometrisen redundanssin vaikutuksesta.
Vähähiilisen teräksen pään kääntämiseksi virtausjännitys kohtalaisessa jännityksessä on 800 - 1 200 MPa. Taaksepäin suulakepuristuksessa tai seosteräksessä se voi ylittää 1 800 MPa. Yksinkertaisena esimerkkinä voidaan todeta, että halkaisijaltaan 20 mm:n pään irrottaminen 10 mm:n langasta tuottaa lopulliseksi pään pinta-alaksi noin 314 neliömillimetriä. 1000 MPa:n virtausjännityksellä se vaatii noin 314 kN voimaa eli noin 32 tonnia. Sama pää, jossa on syvä syvennys, joka on muodostettu taaksepäin suulakepuristamalla tai valmistettu seosteräksestä, voisi vaatia kaksi tai kolme kertaa enemmän voimaa.
Alla olevassa taulukossa on ohjeelliset langan halkaisija-alueet verrattuna koneluokkaan hiiliteräksille; todelliset arvot riippuvat osan monimutkaisuudesta, materiaalin kunnosta ja voitelusta.
| Koneluokka | Tyypillinen langan halkaisijaalue | Tyypillinen sovellus |
|---|---|---|
| 25-60 t | 1-6 mm | Naulat, pienet ruuvit, niitit |
| 60-160 t | 4-12 mm | Koneruuvit, pultit, tapit |
| 160-400 t | 8-20 mm | Raskaat pultit, nastat, autojen komponentit |
| 400-850 t | 15-35 mm | Suuret kiinnikkeet, taotut aihiot, suuri muodonmuutostyö |
Keskikokoiseen pystysuoraan kylmätakopuristimeen BLKP650-luokka, jonka teho on 6 500 kN, on yleinen valinta, kun muovaussyvyys on pitkä ja iskun on pysyttävä tasapainossa raskaassa kuormituksessa. Tämänhetkisiä tarpeitasi suurempi koko on yleensä viisasta, koska tuoteperheillä on taipumus kasvaa kohti suurempia lankojen halkaisijoita ajan myötä.
 BLKP-650 vipupuristin syvään kylmätakomiseen ja vakaaseen iskuun 6500 kN:n kapasiteetin ja 8 mm:n paineiskun ansiosta tämä puristin mahdollistaa paksujen osien hallitun muovauksen. Siinä on integroitu ejektorijärjestelmä ja kuormantunnistus luotettavaa toimintaa syväpuristussovelluksissa. Näytä tuote →
Työkalu määrittää todelliset kustannukset osaa kohden kylmässä otsikossa. Muottisarja sisältää lisäosat, lävistimet, holkkikotelot, tapit ja irrottimet. Volframikarbiditerät ovat suurikokoisten teräspäiden vakiovalinta, ja niitä tuetaan teräskutistekoteloissa. Kovametalliterät kestävät yleensä 500 000 - 2 000 000 kappaletta onteloa kohti vähähiilisten teräsosien uudelleenhiontojen välillä. Lävistimet kuluvat nopeammin, erityisesti taaksepäin suulakepuristuksessa, jossa kosketuspaineet ovat äärimmäisiä; monet lävistimet sisältävät titaania tai keraamista pinnoitetta käyttöiän pidentämiseksi.
Voitelu ei ole valinnainen. Teollisuuden standardi teräkselle on sinkkifosfaattikonversiopinnoite, jota seuraa stearaattivoiteluaine. Tavalliset öljykalvot eivät kestä kylmäpursotuksen kosketuspaineita, ja alivoitelun seurauksena suulakkeet tunkeutuvat minuuteissa. Ruostumaton teräs vaatii oksalaattia tai vastaavia konversiopinnoitteita, kun taas alumiini ja messinki voivat käyttää kevyempiä öljyjä.
Kaikki nämä viat johtuvat kohdistuksesta ja koneen jäykkyydestä. Lävistimen ja muotin tulee pysyä samankeskisinä muutaman mikronin sisällä, eikä luisti saa kallistua kuormituksen alaisena. Jäykkä runko, tarkka naarmu ja hyvin suunniteltu meistinvaihtojärjestelmä ovat yhtä arvokkaita kuin nimellinen vetoisuus.
Koska kylmäsuuntainen kone käy suurella nopeudella, laadunvalvonnan on oltava jatkuvaa ja automaattista. Off-line-näytteenottotuloksen odottaminen voi tuottaa kymmeniä tuhansia viallisia osia ennen kuin ongelma havaitaan.
Ensimmäinen puolustuslinja on koneen kuormanvalvontajärjestelmä. Moderni kylmämuovaus puristaa liukukuorman jokaisella iskulla runkoon asennettujen venymäanturien avulla. Kun kuormituskäyrä poikkeaa määritellyn ikkunan ulkopuolelle, kone pysähtyy automaattisesti. Tämä saa kiinni puuttuvan rei'itymän, jumiutuneen langan tai rikkinäisen meistin yhden tai kahden syklin aikana, mikä estää romun kaskadin.
Mittatarkistukset suoritetaan sekä offline- että in-line-tilassa. Offline-tilassa tarkastajat mittaavat pään halkaisijan, pään korkeuden, varren pituuden, hylsyn syvyyden ja kierteen kulun otospohjaisesti. Linjassa olevat optiset mittausjärjestelmät voivat tarkistaa 100 prosenttia osista useilla sadoilla osilla minuutissa, hylkäämällä toleranssin ulkopuolella olevat linjaa hidastamatta.
Kovuustestaus on tärkeä osille, joiden lopullinen lujuus riippuu työstökarkaistuksesta. Kylmämuovattujen vyöhykkeiden tulee täyttää vähimmäiskovuus- tai vetolujuusvaatimukset, ja testisuunnitelman tulee kohdistua erityisesti näihin vyöhykkeisiin. Auto- ja säännellyillä aloilla odotetaan prosessikykytutkimuksia Cp:n ja Cpk:n kanssa. Kylmäsuuntaus soveltuu korkeaan suorituskykyyn, kun meistit ovat tuoreita ja kone on vakaa, mutta kyky heikkenee meistien kuluessa, joten työkalun vaihtovälien tulisi perustua mitattuun ajautumiseen eikä tottumiseen.
Metallin muovauksen kestävyydestä puhutaan yleensä uunienergian ja kasvihuonekaasupäästöjen kannalta. Kylmäsuunnassa vältetään lämmitys kokonaan, mikä on sen vahvin ympäristötekijä.
Kylmäpäällystys kuluttaa osaa kohti vain puristimen mekaanisen energian, osan energiasta, joka tarvitaan aihion lämmittämiseen kuumatakossa tai koneistuskaran pyörittämiseen minuutteja. Materiaalitehokkuus lisää uuden ulottuvuuden: syrjäyttämällä metallia sen leikkaamisen sijaan kylmäpäällystys vähentää sekä ostetun raaka-aineen päästöjä että lastujen käsittely- ja kierrätyskustannuksia.
Tehdas, joka vaihtaa suuren volyymin kiinnittimen koneistamisesta kylmäsuuntaiseen, näkee yleensä seuraavat tulokset:
Nämä hyödyt ovat todellisia ja mitattavissa, mutta ne johtuvat pikemminkin hyvästä prosessivalinnasta kuin markkinointiväitteistä. Valmistajalle, jolla on suuri kiinnitys- tai komponenttivolyymi, kylmäpääkone on yksi energiatehokkaimmista metallinmuovausvaihtoehdoista.
Pääomakustannukset ovat vain näkyvä osa kylmäsuuntaisesta investoinnista. Kokonaisomistuskustannukset sisältävät koneen, työkalut, asennuksen, apuohjelmat, huollon, vaihtoajan ja laatuhäiriöt. Realistinen budjettimalli kattaa ne kaikki.
Työstö on jatkuva kustannus, joka skaalauutuu tilavuuden ja materiaalin kovuuden mukaan. On järkevää budjetoida 5–15 prosenttia koneen hinnasta vuodessa terien, lävistysten ja uudelleenhiontaan, kun tämän alueen ylempään päähän liittyy ruostumaton teräs tai voimakkaasti pursotetut osat. Huolto on vaatimaton, mutta ei vähäpätöinen: voitelujärjestelmät, suodattimet, tiivisteet ja tiivisteet vaativat määräaikaista huomiota, ja 24 tuntia vuorokaudessa suurella nopeudella toimiva puristin kuluttaa kuluvia osia joka vuosi.
Takaisinmaksulaskennassa keskitytään yleensä yksikkökustannuksiin. Harkitse pulttia, jonka valmistaminen koneistamalla maksaa 0,05 dollaria ja kylmällä linjalla 0,02 dollaria. Kymmenen miljoonan kappaleen vuodessa 300 000 dollarin vuotuinen säästö maksaa keskikokoisen koneen muutamassa vuodessa. Jos tuotevalikoimaan kuuluu useita kokoja koneen valikoimasta, käyttöaste on tuloksen ajuri. Konetta, joka käy vain yhden vuoron 30 prosentin käyttöasteella, on vaikeampi perustella kuin konetta, joka käy kolmessa vuorossa 80 prosentin käyttöasteella.
Vaihtokustannus on vähiten näkyvä rivikohta. Meistinvaihto, joka kestää kaksi tuntia satoja iskuja minuutissa ajavassa koneessa, on kallis menetetyn tehon vuoksi. Nopeaan muotinvaihtoon suunnitellut koneet, joissa on hydraulinen kiristys ja esiasetetut työkalupatruunat, saavat huippuluokan nopeasti aina, kun eräkoko on pieni.
Kone on juuri niin hyvä kuin yritys, joka suunnittelee, rakentaa ja tukee sitä. Teknisen due diligencen tulee kattaa neljä aluetta ennen tilauksen allekirjoittamista.
Esimerkiksi Zhejiang Bolun High-Precision Machinery on käyttänyt kaksi vuosikymmentä metallinmuovauslaitteiden rakentamiseen ja käyttää koko tuotantoketjua suunnittelusta ja ydinkomponenttien työstyksestä lopulliseen kokoonpanoon. Yhtiö julkaisee täydellinen tuotesarja avoimesti, ja sen tuotenimet kuvaavat tarkoitettua sovellusta sen sijaan, että ne piilottaisivat sen. Läpinäkyvä koneenrakentaja näyttää tehtaansa, testiraportit ja laatujärjestelmänsä kysymättä.
Useat trendit muuttavat sitä, mitä ostajien tulisi odottaa kylmäpääkoneelta tänään.
Servokäyttöinen muotoilu on suurin muutos. Servopuristin ei käytä vauhtipyörää ja kytkintä; Sen sijaan servomoottorit ajavat luistia suoraan tai linkin kautta ohjelmistoohjatulla liikkeellä. Muovausohjelma voi sisältää hitaan kosketuksen, nopean lähestymisen, viipymisen alakuolopisteessä ja kontrolloidun poiston. Monivaiheisessa kylmämuovauksessa tämä vähentää tärinää, pidentää muotin käyttöikää ja lyhentää ei-muovausaikaa. Useat puristusrakentajat yhdistävät nyt servokäytön vaihtomekanismiin saadakseen sekä ohjelmoitavuuden että korkean voiman lähellä pohjakuolopistettä, jota kylmätakominen vaatii.
Digitaalinen valvonta on leviämässä leimaamisesta kylmämuovaukseen. Koneet luovat täydellisen kuormitus-iskukäyrän jokaiselle osalle, ja ohjelmisto oppii normaalin käyrän ja ilmoittaa sitten poikkeamat reaaliajassa. Tästä ominaisuudesta on tulossa vakiolaatumekanismi automaattisilla suurnopeuslinjoilla, koska se havaitsee työkalujen kulumisen ennen kuin tuotteet putoavat toleranssin ulkopuolelle.
Automaatio etenee materiaalinkäsittelyn tasolla. Kelakuormaajat, suljetun silmukan langansuoristimet, automaattiset muotinvaihtajat ja päätepakkaukset integroidaan yleensä kokonaisiin kennoihin. Robotti voi nyt siirtää lämpimiä tai kylmiä aihioita raskaan taontapuristimen ja trimmauspuristimen välillä ilman käyttäjän osallistumista.
Ostajan kannalta käytännön johtopäätös on, että uuden kylmälinjauskoneen tulee olla digitaalinen. Kuormanvalvonta, etädiagnostiikka ja tallennetut parametrijoukot merkitsevät suoraan vähemmän vikoja, nopeampia vaihtoja ja alhaisempia käyttökustannuksia koneen käyttöiän aikana.
Kylmäpääkone on yksi tuotannon tehokkaimmista työkaluista. Se muuttaa kelatun langan valmiiksi kiinnikkeiksi ja suunnitelluiksi komponenteiksi suurella nopeudella, pienellä hukkaa, lisää lujuutta ja erinomaisella toistettavuudella. Mutta sen taloudellisuus riippuu tilavuudesta, oikeasta vetoisuusmitoituksesta, oikeasta työkalusta ja osaavasta koneenrakentajasta laitteiden takana.
Ennen kuin ostat, määritä osaperhe tarkasti, laske tarvittavat muovausvoimat, varaa työkalujen budjetti juoksevana kuluna ja käy valmistajan luona katsomassa laadunvalvontaa käytännössä. Hyvin valittu kylmäpäällystyskone toimii vuosikymmeniä ja siitä tulee tuotantolattiasi halvin asema. Huonosti valittu on kallis muistutus puuttuneesta spesifikaatiosta. Ero on valmistelussa.


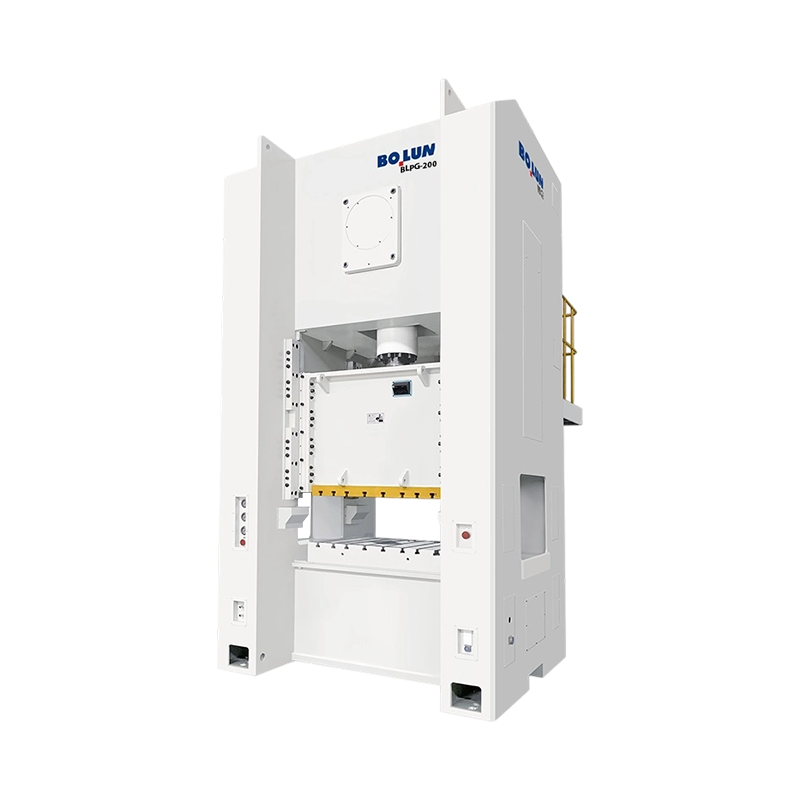
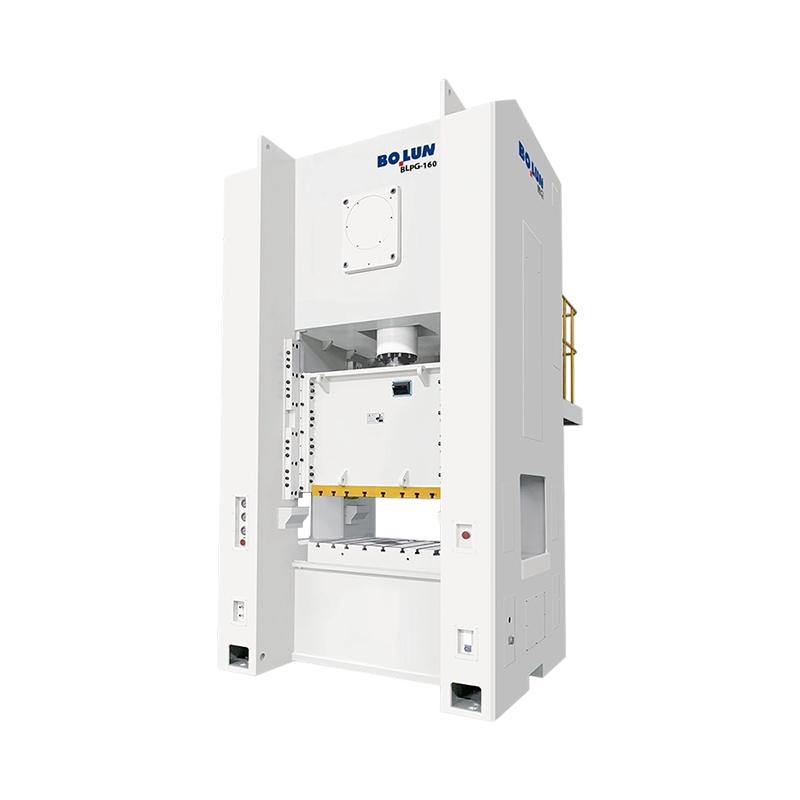
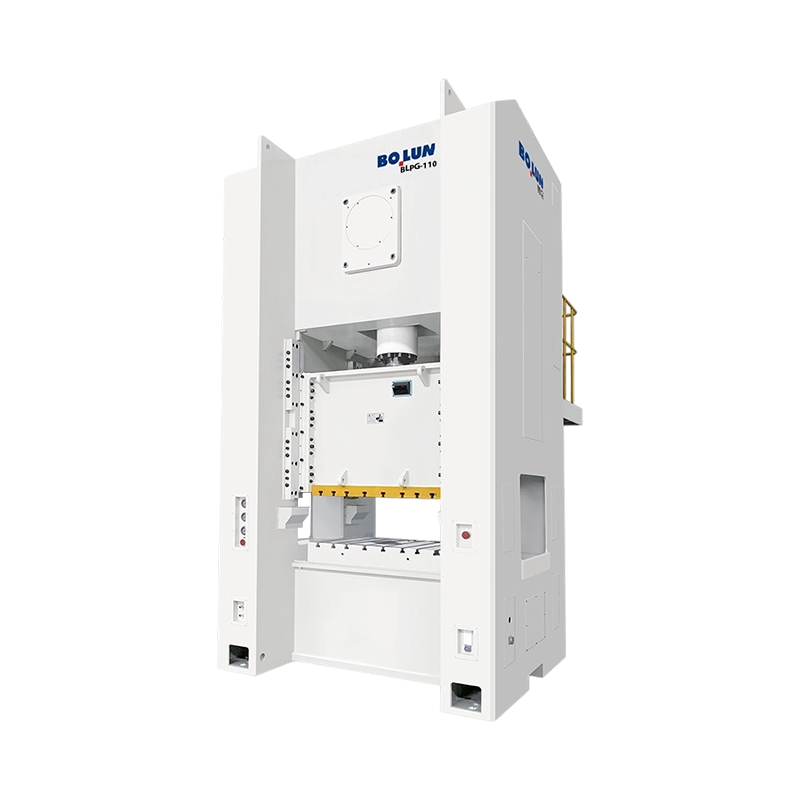
A production manager at a mid-size metal component plant recently faced a ...
Kahdessa puristimessa voi olla 200 tonnin nimikilpi ja silti tuottaa hyvin...
Yhden pisteen suunnittelu Yksi vetoliitänt...
Lyhyt vastaus: Mikä kehystyyppi sopii työhösi An avoimen...
Ostaja, joka vertaa 45 tonnin avopuristinta kannatinlinjaan, saa usein kak...
Laita 160 tonnin avorunkoinen puristin ja 160 tonnin umpirunkoinen puristi...
Ota yhteyttä

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiangin maakunta, Kiina
Valmis aloittaa?
Get in Touch

nyt!
ZHEJIANG BOLUN

