Kahdessa puristimessa voi olla 200 tonnin nimikilpi ja silti tuottaa hyvin erilaisia osia. Meistipaja, joka lainaa 2,5 mm:n teräskonsolia avorakopuristimessa ja käyttää sitten samaa työkalua suljetussa rungossa, huomaa yleensä muutoksen reunan kallistuksessa, purseen korkeudessa nauhan leveydellä ja siinä, kuinka usein meisti tarvitsee teroitusta. Tonnimäärä ei muuttunut. Muuttui se, kuinka paljon runko liikkui kuormituksen alaisena.
Käytännön johtopäätös tulee ensin: kun osien toleranssit ovat tiukat, työkalu on progressiivinen meisti tai alusta on leveämpi kuin noin 1200 mm, on yleensä suljettu tyyppinen voimapuristinkone oikea lähtökohta. Ensin on neuvoteltava rungon jäykkyydestä, käyttökelpoisesta muotitilasta ja ajo-ominaisuuksista, ei vetovoimasta. Yksinkertaiseen lävistykseen ja muotoiluun suurilla toleransseilla ja kapeilla keloilla, hyvin rakennettu avoin puristin tekee työn usein pienemmällä rahalla ja tarjoaa paremman pääsyn kolmelta sivulta.
Kaikki alla selittää, missä tämä jakoviiva todellisuudessa sijaitsee, kuinka suljetun kehyksen tekniset tiedot voidaan lukea ilman, että johdetaan harhaan, ja mitkä yksityiskohdat ratkaisevat, toimiiko kone puhtaasti viisitoista vuotta vai tuleeko siitä hiljaa romun, seisokkien ja muottikorjausten lähde.
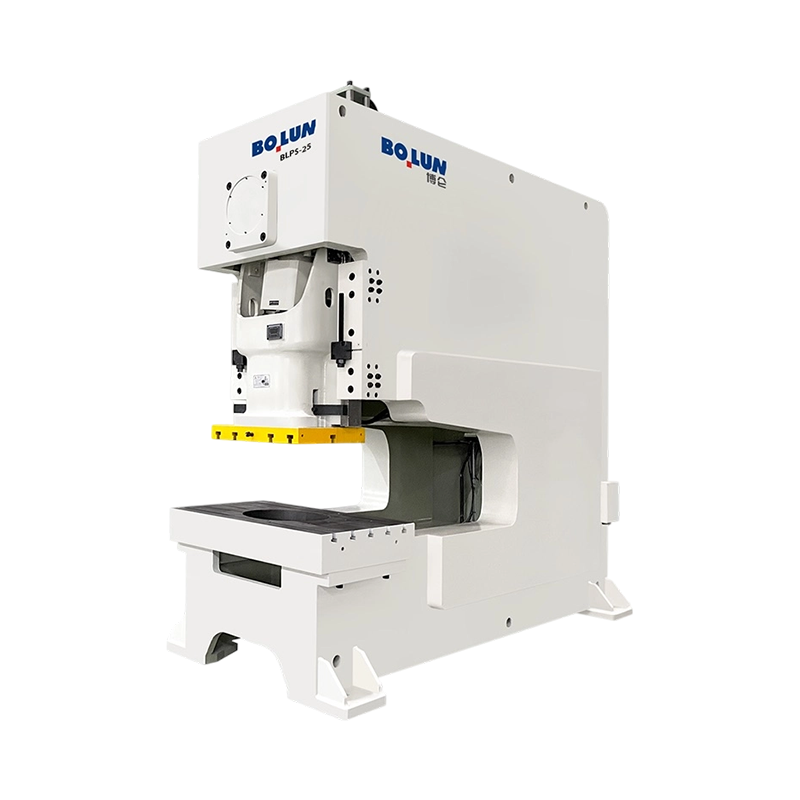
Puristuskehys on jousi. Kuorman alaisena se venyy pystysuunnassa ja avoimessa rakenteessa se myös pyörii, koska kuormarata on C-muotoinen ja tuettu vain toiselta puolelta. Pystysuora venytys on hallittavissa; kulmakierto on mitä vahinko kuolee. Kun liukumäki kallistuu muutaman sadasosan millimetrin sängyn poikki, lyönnistä muotiin välys lakkaa olemasta tasaista. Levyn leikkausvälys on tyypillisesti 5-8 prosenttia paksuudesta per sivu, joten 1,5 mm:n materiaalilla hyväksyttävä ikkuna on noin 0,075-0,12 mm. Runko, joka pyörii tarpeeksi syömään puolet sängyn toisessa päässä olevasta ikkunasta, puolittaa tehokkaasti suulakkeen käyttöiän ja nostaa jäysteen korkeutta sillä puolella.
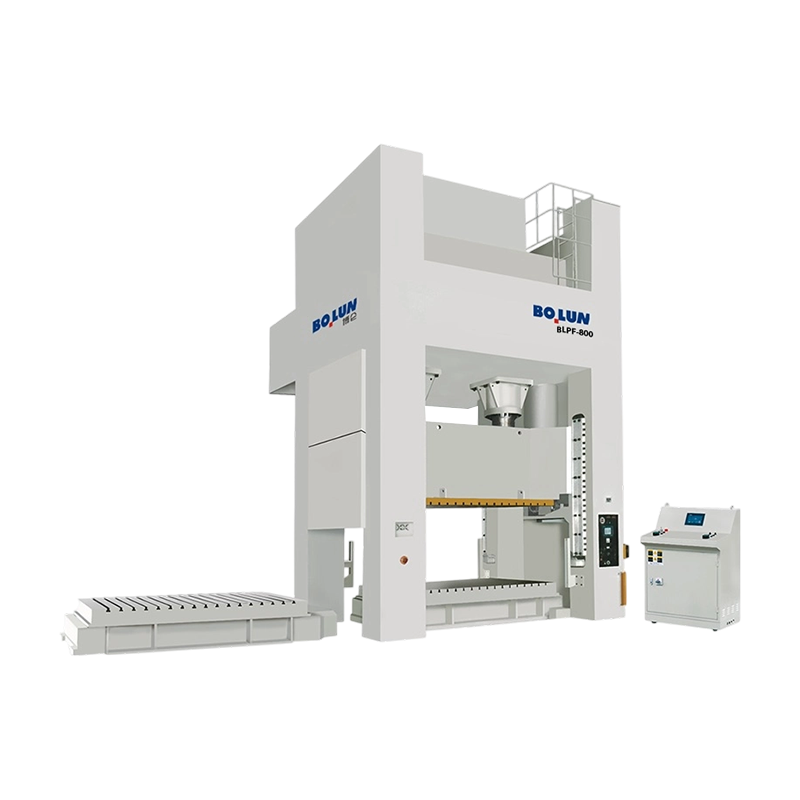
Suljetun rungon puristimet ympäröivät kuormapolkua kahdella pystytuella ja kruunulla, joten voima kulkee symmetrisen rakenteen läpi. Pystysuuntainen taipuma on edelleen olemassa, mutta kulmapoikkeama luistin kohdalla on paljon pienempi, ja liukukappaleen yhdensuuntaisuus pysyy toleranssin sisällä koko alustan leveydellä. Käytännössä tämä takaa tasaisen jäysteen korkeuden, paremman tasaisuuden vedetyissä osissa, pidemmän lävistys- ja meistin käyttöiän sekä mahdollisuuden käyttää progressiivista työkalua, jossa on neljä tai kuusi leikkausasemaa samanaikaisesti ilman, että nauha kävelee sivuttain.
Vaihtoehto on pääsy. Umpirunkoisessa koneessa materiaali menee normaalisti edestä taakse, kelalinjat ja syöttölaitteet on asetettu tähän suuntaan, ja sivulta pääsy manuaalista lastausta varten on rajoitettu. Jos prosessisi riippuu operaattorien lataamisesta kolmelta sivulta tai joudut ripustamaan pitkiä osia työkalun kyljestä, avoin tai puolisuljettu malli on rehellisempi vastaus. Oma vertailumme näiden kahden arkkitehtuurin välillä, avoin tyyppi versus suljettu tyyppinen voimapuristin selitetty , kattaa geometrian yksityiskohtaisemmin, jos punnit edelleen näitä kahta.
| Valintatekijä | Avopuristin | Suljetun kehyksen puristin |
|---|---|---|
| Kehyksen käyttäytyminen kuormituksen alaisena | Pystysuora venytys sekä raon havaittava kulmakiertymä | Pääosin pystysuora venytys, pieni kulmavirhe |
| Liu'uttamalla palkkiin yhdensuuntaisuus | Muutokset kuorman ja kuorman asennon mukaan | Pitää tiukasti sängyn leveyden poikki |
| Keskikuormituksen toleranssi | Matala; kuorman on pysyttävä lähellä raon keskustaa | Kohtalainen tai korkea, erityisesti kaksipisteliukua käytettäessä |
| Osan tarkkuus ja jäysteen tasaisuus | Hyväksytään yleiseen työhön | Sopii paremmin tiukkaan suvaitsevaisuuteen ja edistykselliseen työhön |
| Kuole elämä | Lyhyempi, jos kallistus on merkittävää | Pidempi, koska välys pysyy tasaisena |
| Kuljettajan ja muotti pääsy | Erinomainen edestä, vasemmalta ja oikealta | Vain edessä ja takana; sivulta pääsy rajoitettu |
| Tyypillinen tonnimäärä | Noin 10-250 tonnia | Noin 60-1000 tonnia ja enemmän |
| Pohjatilaa samalle tonnimäärälle | Suurempi jalanjälki suhteessa kapasiteettiin | Kompaktimpi voimatonnia kohden |
Suljettuja runkoja ei kaikkia rakenneta samalla tavalla, ja rakennusvalinta vaikuttaa kuljetukseen, kunnossapitoon ja koneen käyttäytymiseen kymmenen vuoden raskaan tyhjennyksen jälkeen.
Yksiosainen runko valetaan tai valmistetaan yhtenä kappaleena tai hitsataan ja sitten jännitys poistetaan ja koneistetaan yhtenä kokonaisuutena. Se on jäykin vaihtoehto teräskiloa kohden, siinä ei ole esijännitystä rentoutumiseen ja se antaa ennustettavimman taipumakäyrän. Rajoite on logistiikka: runko on painavin yksittäinen tuote, se tarvitsee yleensä litteän tai irtotavaralähetyksen kontin sijaan, ja tehtaallasi takilasuunnitelma on sovittava ennen ostotilausta, ei sen jälkeen. Korjaus törmäyksen jälkeen on myös vaikeampaa, koska ei ole kiinnitystankoja uudelleen sovitettavana.
Raidetangon kehykset are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Puolisuljettu kone pitää sivupylväät, mutta jättää etu- ja takaosan avoimemmaksi kuin täysin suljettu runko. Se istuu kahden perheen välissä ja on hyödyllinen, kun haluat parempaa jäykkyyttä kuin avoin puristin, mutta tarvitset silti runsaan pääsyn edestä pitkiä tai hankalia osia varten. Se ei korvaa todellista suljettua runkoa progressiivisessa muotissa, joka kulkee lähellä nimellistä vetoisuutta.
Minkä tahansa rakenteen valitsetkin, kysy painavin yksittäinen kappale, nostopisteet ja painopiste. Nämä kolme numeroa määräävät nosturin kapasiteetin, oven leveyden ja asennuskustannukset, ja ne usein puuttuvat tarjouksesta, joka keskittyy vain vetoisuuteen ja sänkykokoon.
Liukuliitospisteiden määrä on kuormituspolun päätös, ei markkinointiominaisuus. Yhden pisteen liukumäki ajetaan yhden kiertokangen läpi luistin keskellä. Se on yksinkertainen, kustannustehokas ja täysin riittävä, kun työvoima pysyy lähellä pedin keskiosaa ja työkalu on suhteellisen kapea.
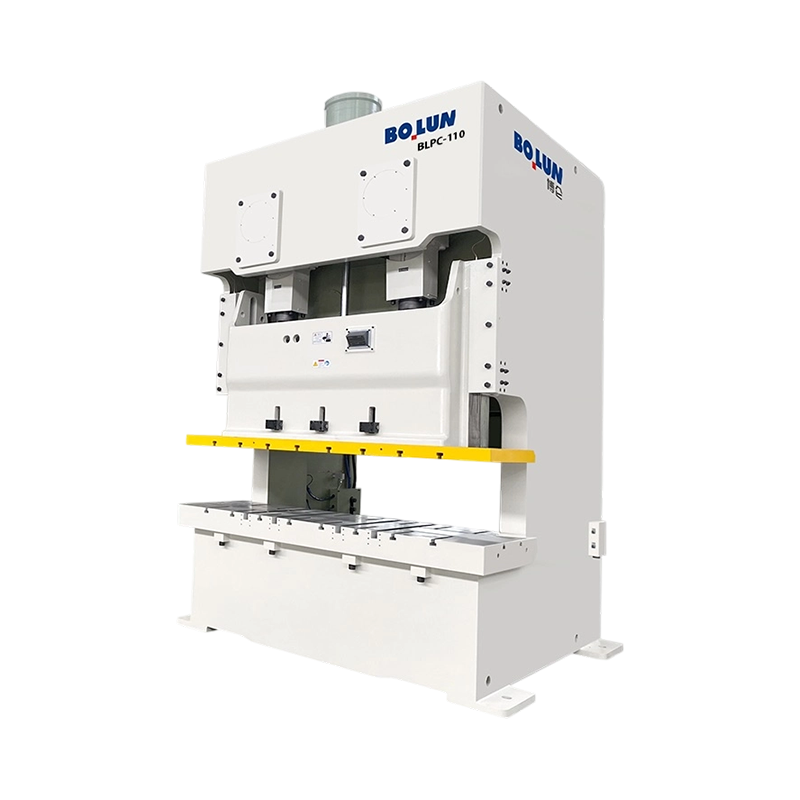
Kaksipisteluisti ajetaan kahden kiertokangen läpi, yksi kummallakin puolella. Keskikuormituksen alaisena luisti vastustaa kallistumista huomattavasti paremmin, koska toinen liitoskohta toimii hetken rajoittimena. Tällä on merkitystä kolmessa yleisessä tilanteessa: progressiiviset meistit, joissa useat asemat leikkaavat samanaikaisesti eri kohdissa, leveät alustat, joissa nauha kulkee 1 500 mm tai enemmän, ja työt, joissa työkalu on tarkoituksella siirretty toiselle puolelle kelalinjaan tai siirtojärjestelmään sopivaksi.
Käytännön sääntö on selkeä. Jos suulake on leveämpi kuin noin 60 prosenttia pedin leveydestä tai jos vetoisuus on keskittynyt poispäin keskeltä yli karkeasti neljäsosan pedin pituudesta, kaksikärkinen kone on turvallisempi valinta. Yhden pisteen puristin voidaan ajaa tällä tavalla, mutta kulutat elämäsi säästääksesi pääomakustannuksia.
Täällä myös leveät yksipistekoneet ansaitsevat paikkansa. Suljettu yksipistepuristin leveällä ovella ja suurella sängyllä, kuten BLPG-sarja, antaa hyvän pääsyn isoille paneeleille edestä ja säilyttää suljetun rungon jäykkyyden, ja se sopii töihin, joissa kuorma on aidosti keskitetty, mutta osa on fyysisesti suuri. Kaksikärkiperhe on sitä vastoin progressiivisten ja moniasemaisten työkalujen työhevonen. Edustava esimerkki on 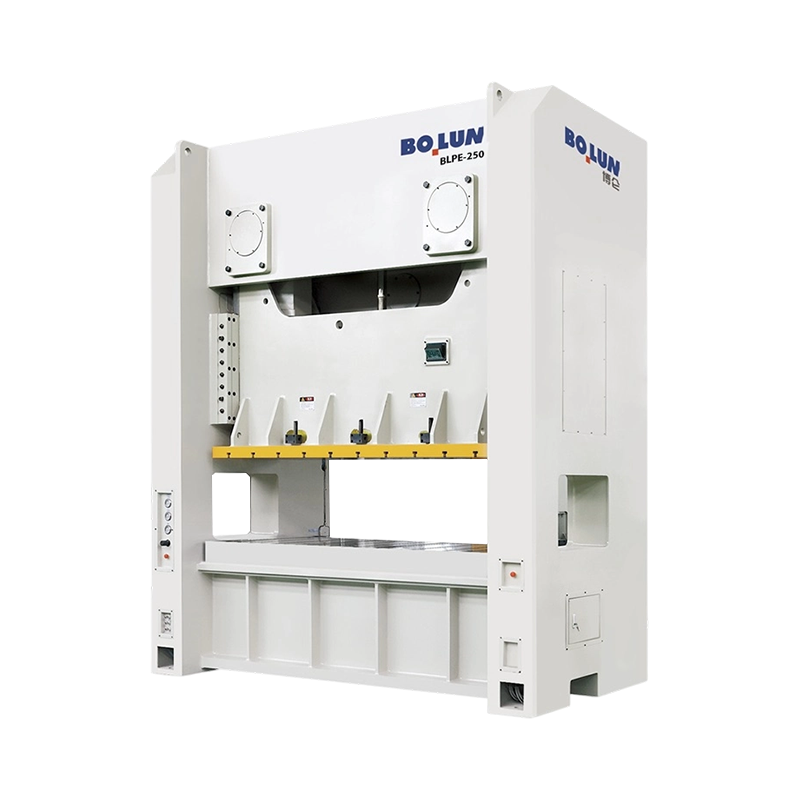 BLPE-250 Leveä Bed Suljettu Kehys Kaksipistepuristin 2500 kN:n BLPE-250 yhdistää 2500 × 1000 mm:n sängyn, jonka runko on jäykkä suurille progressiivisille ja moniasematyökaluille. Näytä tuote → kokoonpano, joka yhdistää leveän sängyn kahdella liitospisteellä ja tukevan rungon jatkuvaa tuotantotyötä varten.
Runko päättää kuinka suorassa kone pysyy. Taajuusmuuttaja päättää, mitä liuku tekee alaspäin, ja se puolestaan päättää, mitä prosesseja kone voi todella suorittaa. Neljä järjestelyä hallitsee suljetun rungon mekaanisia puristimia, eivätkä ne ole keskenään vaihdettavissa.
Klassinen kampikäyttö muuntaa pyörivän vauhtipyörän energian sinimuotoiseksi liukuliikkeeksi. Se on tehokas, mekaanisesti yksinkertainen ja edullinen huoltaa. Liukunopeus huipentuu iskun puolivälissä ja laskee kohti alakuolokohtaa, joten materiaali viettää kohtuullisen ajan puristuksen alla pohjan lähellä. Kampikäytöt sopivat tyhjennykseen, lävistykseen, taivutukseen, matalaan muotoiluun ja yleiseen meistykseen, jossa voiman tarve on lähellä iskun alaosaa.
Epäkeskovaihteisto sijoittaa suuren vaihteen ja epäkeskolaakerin vauhtipyörän ja kiertokangen väliin, mikä lisää vääntömomentin moninkertaistamista lähellä alakuolopistettä ja mahdollistaa pidemmän iskun ilman suhteellisesti suurempaa kammen heittoa. Tuloksena on suuri käytettävissä oleva voima, alhainen iskun aikana, mikä on juuri sitä, mitä syväveto, kylmämuovaus ja paksulevytyöt tarvitsevat. Nämä koneet ovat yleensä suuria: pitkä isku, leveä sänky, suuri vetoisuus ja vauhtipyörä, joka on mitoitettu raskaaseen yksittäiseen iskuon jatkuvan kevyen työn sijaan. Kun työ vaatii syväiskukykyä suurella vetoisuudella, 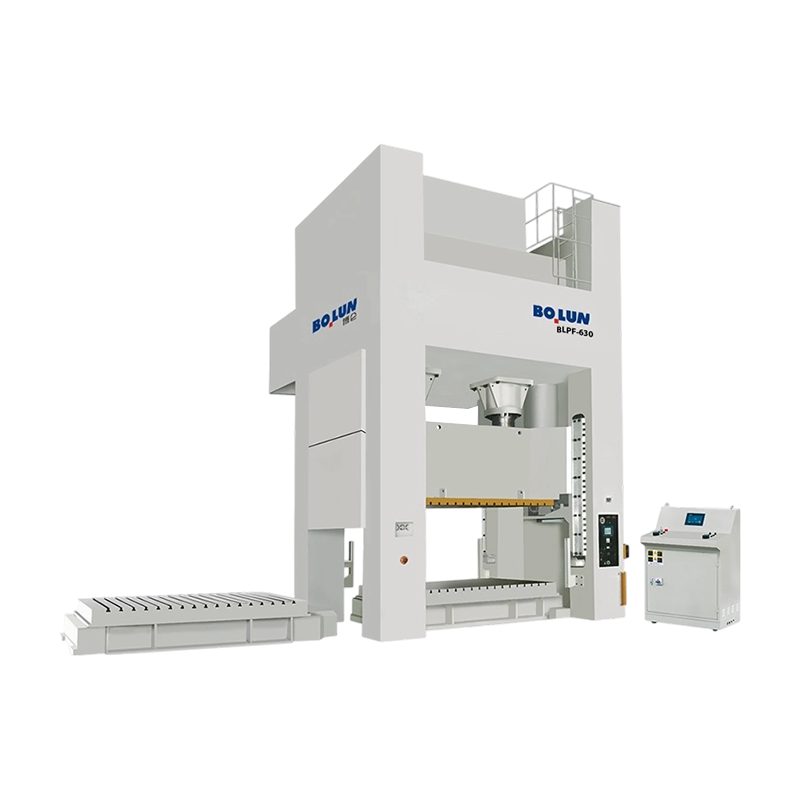 BLPF-630 syvä-iskuinen epäkeskinen vaihteisto, kaksipistepuristin 6300 kN:n epäkeskohammaspuristin 400 mm:n iskunpituudella ja 800 kN:n pehmusteella suuren vetoisuuden syvävetoon ja monimutkaiseen muotoiluun. Näytä tuote → spesifikaatio on sellainen kone, jota voit verrata muovausenergialaskelmaan, ei vain vetoisuuslaskelmaan.
Servopuristin korvaa vauhtipyörän ja kytkimen ohjelmoitavalla moottorilla ja ruuvi- tai kampimekanismilla. Liuku voi hidastua leikkauksen läpi, jäädä pohjaan, peruuttaa osittain tai lähestyä nopeasti ja muotoutua hitaasti. Tämä joustavuus kannattaa äänettömässä tyhjennyksessä, piirtämisessä siellä, missä halutaan hallitun lävistysnopeuden materiaalin läpi, lyönnissä, jossa lyhyt viipyminen parantaa täyttöä, ja töissä, joissa samalla koneella on käytettävä useita eri työkaluja. Rajat ovat yhtä todellisia: käytettävissä oleva vääntömomentti alhaisella nopeudella, energia iskua kohden, moottorin ja käyttökustannukset sekä se, että servokoneen käyttöenergia on rajallinen tavalla, jolla suuren vauhtipyörän ei sitä ole. Jos prosessisi vaatii erittäin raskaan yhden iskun, tarkista energialuku kilojouleina, älä vain tonnimäärää.
Runkoon asennettu kaksipisteservokone, kuten 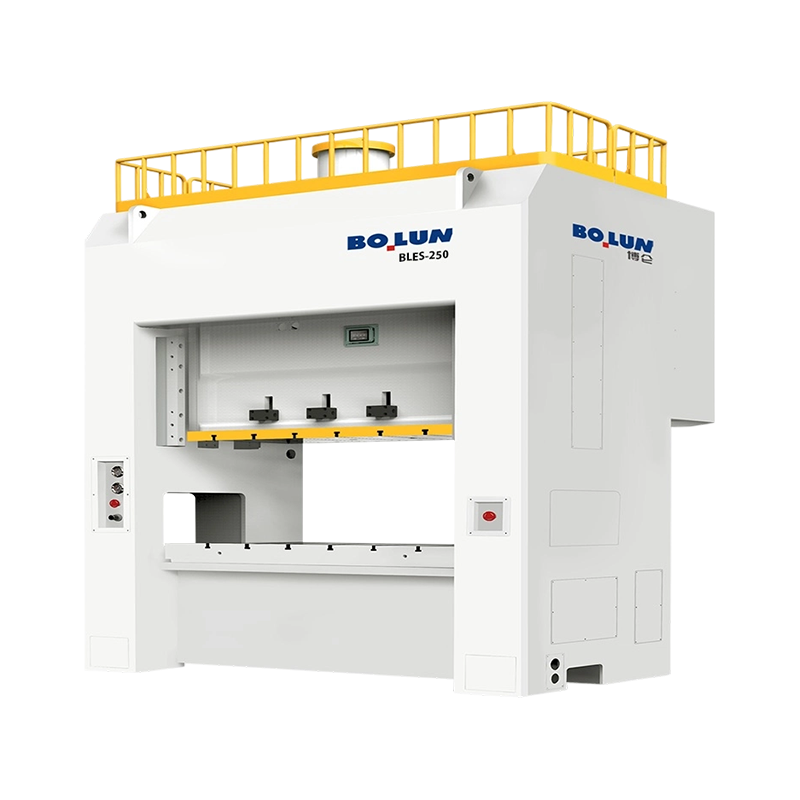 BLES-250 suljetun kehyksen kaksipisteinen servopuristin 2500 kN:n servopuristin, jossa on 25 200 J työenergia ja suljetun rungon kaksipistejäykkyys ohjelmoitaviin syväveto- ja tarkkuusleimaustöihin. Näytä tuote → kokoonpano, sopii luonnollisesti laitokseen, joka tekee arvokasta sekatyötä ja haluaa ohjelmoitavia iskunprofiileja luopumatta suljetun kehyksen jäykkyydestä.
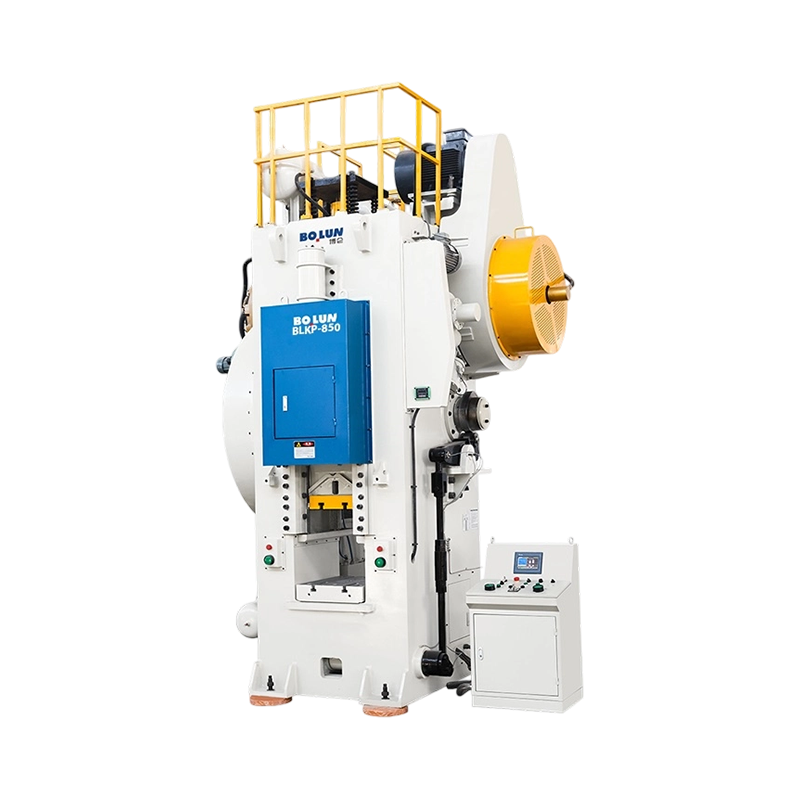
Toggle-käytöt moninkertaistavat voiman dramaattisesti lähellä alempaa kuollutta kohtaa vivuston kautta, joka suoristuu liukumäen laskeutuessa. Luistin lähestyy hitaasti suurella mekaanisella edulla ja vetäytyy sitten nopeasti sisään. Tämä on vakioarkkitehtuuri kylmätakomiseen, lyöntiin ja mitoitukseen, jossa materiaalin täytyy virrata eikä leikata ja jossa voiman huippu on millimetrin tai kahden sisällä pohjasta. Toggle-koneet määritellään yleensä muodonmuutosenergian ja rungon jäykkyyden perusteella eikä pelkän vetoisuuden perusteella.
| Ajotyyppi | Käytettävissä oleva voima lähellä alakuolokohtaa | Tyypillisiä prosesseja | Päärajoitus tarkistettavaksi |
|---|---|---|---|
| Kampi | Nimellisvoima nimellisvetoisuusasennossa | Tyhjennys, lävistys, taivutus, matala muovaus | Iskun pituus ja energia per veto |
| Epäkeskinen vaihde | Korkea, voimakas vääntömomenttikerroin | Syväveto, paksu levy, kylmämuovaus | Vauhtipyörän palautumisaika jatkuvilla iskuilla |
| Servo | Ohjelmoitava; riippuu moottorin ja ruuvin arvosta | Hiljainen tyhjennys, ohjattu piirustus, lyönti, sekatyökalut | Käytettävissä oleva energia iskua kohden ja käyttökustannukset |
| Kääntö / rystys | Erittäin korkea lyhyellä työskentelyalueella | Kylmätaonta, mitoitus, kolikkotyöt | Kapea käyttökelpoinen vetoikkuna |
Suurin osa umpirunkoisten puristimien ostovirheistä ei kohdistu tonnimääriin. Ne on tehty sen alle painetulle neljälle tai viidelle numerolle. Erittelylomake on sopimus pienoiskoossa, ja jokaisella kuvalla on konteksti, jota lainaus harvoin selittää.
Aloita nimellisvetoisuudesta. Mekaaninen puristin voi tuottaa nimellisvoimansa vain määritetyllä etäisyydellä alakuolokohdan yläpuolella, yleensä jossain 5-13 mm koosta ja standardista riippuen. Tämän pisteen yläpuolella käyttögeometria rajoittaa voimaa. Jos muovausoperaatiosi tarvitsee täyden vetoisuuden 30 mm alakuolokohdan yläpuolella, 6 mm:n kone ei toimita sitä, vaikka tyyppikilvessä lukee mitä. Pyydä vetoisuuskäyrää, älä yksittäistä lukua.
Tarkista seuraavaksi isku ja lyöntimäärä minuutissa yhdessä. SPM ilmoitetaan yleensä tietyllä iskunpituudella ja usein tietyllä nopeusasetuksella. Kone, jonka nopeus on 60 SPM, voi saavuttaa sen vain lyhyellä iskulla ja säädettävänopeuksisella ajonopeudella. Jos työkalusi tarvitsee 200 mm:n iskun osan poistamiseen, realistinen tuotantonopeus voi olla huomattavasti pienempi.
Tarkista sitten muottitilan aritmetiikka. Sulkukorkeus, luistin säätö ja kannattimen paksuus on luettava sarjana. Muottipinon tulee sijaita lähellä säätöalueen keskikohtaa, ei äärimmäisyydessä, jotta hiontavara pysyy muotissa ja tilaa välikappaleen tai pehmusteen lisäämistä varten myöhemmin. Muotti, joka sopii vain ylärajan säädön kanssa, on meisti, joka ei sovi ensimmäisen hionnan jälkeen.
| Erittelykuvio | Mitä se hallitsee | Kysyttävä kysymys |
|---|---|---|
| Nimellisvetoisuus ja nimellissijainti | Käytettävä voima tietyllä korkeudella alakuolokohdan yläpuolella | Voitko toimittaa vetoisuuskäyrän työiskun poikki? |
| Iskun pituus ja SPM | Osan poistokorkeus ja realistinen teho | Millä isku- ja nopeusasetuksella SPM mitataan? |
| Muotin korkeuden ja luistin säätö | Sopiiko muottipino marginaaliin | Mikä on säätöasento, kun muotti on asennettu? |
| Sänky ja liukumäkialue | Die jalanjälki ja kiristystila | Onko mainittu sänky rungon aukko vai tukilevy? |
| Rungon taipuma | Suulakevälyksen vakaus ja osien tarkkuus | Mikä pysty- ja kulmapoikkeama taataan nimelliskuormalla? |
| Pehmusteen kapasiteetti ja isku | Tyhjän pidikkeen voima ja poisto | Onko pehmustevoima vakio iskun vai nousun aikana? |
| Päämoottorin teho | Jatkuva teho ja energian talteenotto | Kuinka monta vetoa minuutissa voi kestää täydellä kuormituksella? |
Vetoisuus on laskettava työkalusta, pyöristettävä ylöspäin marginaalilla ja tarkistettava sitten puristuskäyrää vasten. Jos teet sen toisessa järjestyksessä, sinulle tarjotusta koneesta alkaen, puristimet päätyvät käymään 95 prosentilla nimelliskuormituksesta ja epäonnistuvat aikaisin.
Leikkauksessa ja aihiossa voima on leikkauspituus kerrottuna paksuudella kerrottuna materiaalin leikkauslujuudella. 180 mm:n neliömäinen aihio 3 mm:n pehmeästä teräksestä ja sen leikkauspituus on 720 mm; leikkauslujuuden ollessa noin 350 MPa, voima on noin 756 kN eli noin 77 tonnia. Kun lisäät kuorintavoimaa, tyypillisesti 5-10 prosenttia, ja 20-30 prosentin työmarginaalia, 100-110 tonnin kone on mukava. Kerro progressiivisessa muotissa samanaikaisesti leikkaavien asemien lukumäärällä. Neljä samankokoista leikkausta tarvitsevat reilusti yli 300 tonnia, mikä muuttaa koneluokan kokonaan.
Vetoa varten vetovoima riippuu aihion halkaisijasta, materiaalin paksuudesta ja vetolujuudesta, ja aihion pidikevoima lisää tyypillisesti 20-40 prosenttia päälle. Yleinen virhe on mitoittaa puristus pelkällä vetovoimalla ja unohtaa, että tyynyn on pidettävä aihiota alhaalla koko vetosyvyyden ajan, kun liukumäki liikkuu. Pehmusteen kapasiteetti, sen voimakäyrä ja isku on tarkistettava piirustusaikataulun mukaan, ei vain luettelon korkeimman numeron perusteella.
Usein ohitetaan kaksi lisätarkastusta. Ensinnäkin energia: vauhtipyöräkone voi tuottaa suuren voiman, mutta vain rajallisen määrän energiaa iskua kohden ennen kuin se hidastuu. Pitkällä työiskulla tehty työ kuluttaa enemmän energiaa kuin lyhyt sulkuleikkaus samalla tonnimäärällä, ja jos vauhtipyörä ei pysty palautumaan iskun välillä, tuotantonopeus laskee. Toiseksi, off-cent-lasting: suljetut kehykset sietävät sitä paremmin kuin avoimet koneet, mutta ne eivät jätä sitä huomiotta. Jos resultanttivoima on suositellun alueen ulkopuolella, luisti kallistuu, kierteet kuluvat epätasaisesti ja suulake näkee välyksen vaihtelua. Pyydä sallittua keskikuormituskaaviota ja tarkista, missä työkalusi voimakeskus todella sijaitsee.
Die space on paikka, jossa hyvät tekniset tiedot kuolevat. Piirustus, jossa näkyy 2 000 x 1 000 mm sänky, voi lainata rungon aukkoa, kun taas varsinainen tukilevy T-uralla voi olla pienempi. Vahvista ostamasi mitat ja vahvista sitten T-uran koko, nousu ja asento, koska ne päättävät kuinka kiinnität muotin ja toimivatko olemassa olevat kiinnittimet ja rinnakkaiset.
Liukumäellä on yhtä paljon merkitystä kuin sängyn alueella. Ylempi muotti on kiinnitetty luistiin, ja luistia paljon kapeampi luisti jättää työkalun ulkoreunat tukematta. Suurille paneeleille tämä on todellinen taipumisen ja merkinnän lähde. Tarkista myös muotin painoraja luistin ja vastapainokapasiteetin suhteen: epätasapainoinen raskas suulake putoaa, kun vastapaino vapautetaan, mikä on sekä turvallisuuskysymys että meistin vaurioituminen.
Tyynyllä tärkeitä kysymyksiä ovat voima, isku ja hallinta. Pneumaattinen pehmuste antaa suunnilleen tasaisen voiman tyypillisellä nousulla iskun lopussa, mikä sopii moniin piirustustöihin. Hydraulinen pehmuste, jossa on ohjelmoitava voima ja asento, parantaa hallintaa vaikeissa vedoissa, mutta lisää kustannuksia ja ylläpitoa. Jos aiot tehdä sekä piirustus- että aihiotöitä, tarkista, voidaanko pehmuste lukita tai vetää ulos muotista ja voidaanko pehmusteen tapit sijoittaa työkalusi sijoitteluun sopivaksi ilman uusia reikiä poraamatta pehmusteeseen.
Kasveissa, jotka tekevät suurta sekoitusta ja vähän volyymia töitä, liikkuva tuki, jossa on kiskot ja nopea muotinkiinnitys, muuttaa taloudellisuutta enemmän kuin mikään muu luettelon vaihtoehto. Neljästä tunnista 40 minuuttiin putoava asennusaika maksaa itsensä takaisin nopeammin kuin marginaalinen sykliajan lyhennys, koska puristin voi ansaita rahaa seuraavalla työllä, kun meistiä valmistellaan.
Umpirunkoinen puristin on suuri investointi, joka on suojattu pienellä määrällä komponentteja, ja ylikuormitusjärjestelmä on niistä tärkein. Hydraulinen ylikuormitussuoja vapauttaa luistimen, kun voima ylittää asetetun rajan, yleensä millisekuntien sisällä, ja nollaa sitten. Ilman sitä kaksoisaihio tai syöttöhäiriö siirtää ylikuormituksen kiertokankeen, kammeen ja runkoon. Kun vertailet koneita, kysy, mikä on ylikuormituksen vapautuskynnys, miten se nollataan ja voidaanko vapautuspiste varmistaa hyväksymistestauksen aikana sen sijaan, että se luottaisi.
Kytkimen ja jarrujen järjestely määrää pysäytystehon, melun ja huollon. Märät monilevyiset kytkimet ja jarrut toimivat öljyssä, kestävät pidempään, toimivat hiljaisemmin ja tarvitsevat vähemmän säätöä kuin kuivakitkatyypit, öljypiirin kustannuksella, joka on huollettava. Turvallisuuden kannalta ratkaisevaa on pysähtymisaika ja pysähdyskulma vauhtipyörästä tai liukumäestä mitattuna, sillä suoja- ja valoverhojen turvaetäisyys riippuu siitä. Nämä luvut tulee kirjata käyttöönoton yhteydessä ja tarkastaa uudelleen vuosittain.
Voitelu on lumoamatonta ja ratkaisevaa. Automaattinen keskitetty voitelu valvotulla paineella ja vikalähdöllä estää yleisimmän syyn ennenaikaiseen kipinän ja vaihteiston kulumiseen. Pyydä voitelukaavio, pisteiden lukumäärä, säiliön tilavuus ja hälytyskäyttäytyminen linjan tukkeutuessa. Kysy myös lämmitysmenettelystä: kylmäpuristimella on erilaiset välykset kuin lämpimällä, ja kylmänä aamuna täydellä tonnimäärällä aloittavassa liikkeessä tarkkuus poikkeaa vuoron ensimmäisen tunnin aikana.
Puristusturvallisuutta säännellään lähes kaikkialla, eikä vaatimus ole tarra koneeseen vaan validoitu turvatoiminto. ISO 16092 -standardia seuraavilla markkinoilla mekaaniset puristimet kuuluvat puristimien yleisen turvallisuusstandardin ja mekaanisten puristimien konekohtaisen osan piiriin, ja turvallisuuteen liittyvät ohjausjärjestelmät suunnitellaan ja validoidaan ISO 13849 -standardin mukaiselle suoritustasolle. CE-merkityt koneet Euroopassa, NR-12 Brasiliassa ja OSHA-ohjatut asennukset Yhdysvalloissa ja OSHA:n ohjaamat asennukset Yhdysvalloissa, suojauksen on oltava hieman eri näkökulmasta. turvallisesti.
Käytännössä etsi kiinteitä suojuksia, joissa on lukitut tarkastusovet, kahden käden ohjausyksikkö yksitahtikäyttöön, valoverhot tai turvamatot, joihin pääsy tarvitaan, turvalohko muotin asettamiseen ja energiaeristysmenettely, joka todella eristää varastoituneen energian vauhtipyörään, vastapainoilmaan ja hydraulipiiriin. Turvalohko jätetään usein pois budjettitarjouksista, ja se on välttämätön kaikille kuoleita vaihtaville.
Ohjauspuolella hyödyllisiä ominaisuuksia ovat ne, jotka vähentävät käyttäjän virheitä, eivätkä ne, jotka näyttävät vaikuttavalta esitteessä. Korkeusmuisti moottoroidulla säädöllä, vetoisuusvalvonta iskukohtaisella näytöllä, vikahistoria aikaleimoineen ja selkeä osoitus kampikulmasta ovat kaikki hankkimisen arvoisia. Erityisesti vetoisuuden valvonta maksaa itsensä takaisin, kun se havaitsee syöttöhäiriön ensimmäisen kerran ennen kuin työkalu tuhoutuu.
Suljetun rungon puristin on jäykkä, painava ja herkkä sille, kuinka se istuu lattialla. Perustus on yleensä erillinen, ympäröivästä laattasta eristetty, koneen massan ja dynaamisen kuorman mukaan mitoitettu teräsbetonilohko, joka on valettu mallista asetetuilla ankkuripulttitaskuilla. Eristyksen väliin jättäminen ja pulttaus suoraan yleiseen teollisuuslaattaan on nopein reitti halkeiluon, tärinän siirtymiseen viereisiin koneisiin ja puristimeen, joka ei pidä rinnakkaisuutta.
Tasoitus on tarkkaa työtä. Kunnollisella vesi- tai elektronivaa'alla millimetrin murto-osaan tasoitettu puristin, jonka jälkeen injektoidaan ja tarkastetaan uudelleen laastin kovettumisen jälkeen, säilyttää geometriansa. Silmällä tasoitettu näyttää sen ensimmäisessä kuopassa. Anna kovettua aikaa ennen tuotantoa ja tallenna tasolukemat osaksi asennustiedostoa.
Apuohjelmat ovat yleensä aliarvioituja. Paineilmaa tarvitaan kytkimeen, vastapainoon, tyynyyn ja ilmapuhallukseen; Tarkista paine, virtaus ja onko syöttö kuivaa ja suodatettua, koska ilmapiirissä oleva vesi pääsee kytkimeen ja pneumatiikkaan. Sähkösyötön on vastattava moottorin ja ohjausjännitteen kanssa, ja muuntajan kapasiteetti tulee mitoittaa käynnistysvirran ja tulevan servo- tai VFD-kuormituksen mukaan. Jätä sängyn alle tilaa etanan kuljettimelle tai romusäiliölle ja varmista pehmusteen ja irrottamisen edellyttämä kuopan syvyys.
Lopuksi suunnittele takila. Tarkista nosturin kapasiteetti asennuskohdassa, ovien ja käytävien leveydet, lattiakuorma reitin varrella ja se, tuleeko runko kasattuna vai palasina. Ajassa valmiina oleva kone, jota ei voida tuoda rakennukseen, on kallis viivästys, eikä takilasuunnitelman valmistelu etukäteen maksa mitään.
Ennen kuin allekirjoitat, käy läpi seuraavat kohdat ja saat jokaiseen vastauksen kirjallisesti. Yksikään niistä ei ole eksoottinen; kaikkia niitä kaipaa rutiininomaisesti.
Omistuskustannusten kokonaismäärä seuraa yleensä kuolemien käyttöikää ja käyttöaikaa paljon enemmän kuin ostohinta. Kone, joka pitää rinnakkaisuuden kuormituksen alaisena, pidentää muotin käyttöikää mitattavissa olevalla marginaalilla, ja 30 prosenttia pidempään kestävä meisti on arvokkaampi kuin pieni alennus puristimesta. Kun lisätään romun kustannukset, asennustunnit, energia tuhatta iskua kohden ja suunnittelemattomat seisokit, niin halvin tarjous lakkaa usein olemasta halvin vaihtoehto vuoteen kolmantena.
Sekä avoimia että suljettuja koneita valmistavilla rakentajilla on tapana rakentaa luettelonsa samojen neljän muuttujan ympärille: runko-arkkitehtuuri, liukuliitospisteiden lukumäärä, käyttötyyppi ja prosessien erikoistuminen. Tämän rakenteen ymmärtäminen helpottaa oikean mallin valitsemista luetteloon kolmenkymmenen tietolomakkeen lukemisen sijaan.
Tyypillinen suljetun rungon linja kulkee yksipisteisistä leveäovisista koneista suuriin, keskitettyihin töihin, kaksipistepuristimiin progressiiviseen ja moniasemaiseen työkaluun, epäkeskisiin hammaspyöräkoneisiin syvävetoon ja raskaaseen muovaukseen ja lopuksi servokäyttöisiin versioihin, joissa ohjelmoitava liukuliike on palkkion arvoinen. Erikoishaarat sijaitsevat vierekkäin: kylmätakoiset vipupuristimet muodonmuutostöihin ja akkukuoripuristimet suuren volyymin kotelon valmistukseen, jossa miljoonien osien mittojen yhtenäisyys on tärkeämpää kuin raakatonni.
Zhejiang Bolun High-Precision Machinery rakentaa suljetun rungon perheensä täsmälleen näillä linjoilla: leveäovisilla yksipistemalleilla, kaksipistepuristimilla keskialueella, epäkeskeisillä hammaspyörillä koneilla vetoisuusasteikon huipulla ja kaksipisteisellä servohaaralla ohjelmoitavaa muotoilua varten. Yhtiön asema on vertikaalisesti integroituna suunnittelun, ydinkomponenttien koneistuksen ja loppukokoonpanon kattavana valmistajana, jolla on ostajalle merkitystä lähinnä yhdestä syystä: runko, luisti ja käyttölaite valmistetaan saman katon alla, joten taipuma- ja tarkkuusluvut voidaan jäljittää koneistus- ja tarkastusprosessiin sen sijaan, että ne koottaisiin ulkopuolisista osista. Valikoimaa arvioivat ostajat voivat tarkastella valmistajan yleiskatsaus ja vertaa sitten tiettyjä malleja yllä olevaan teknisten tarkistusluetteloon.
Hyödyllisin tapa ostettaessa suljettua tyyppiä olevaa konepuristinta on lopettaa vetoisuuden käsitteleminen otsikon eritelmänä. Vetoisuus kertoo koneen koon. Rungon taipuma, muottitila, vetoominaisuudet ja energia per isku kertovat, mitä se todella tuottaa, kuinka kauan meistit kestävät ja kestääkö kone vielä vuosikymmenen kuluttua toleranssin. Ota nämä neljä oikein, kirjoita hyväksymiskriteerit kirjallisesti ja loput ostosta on hallintoa.


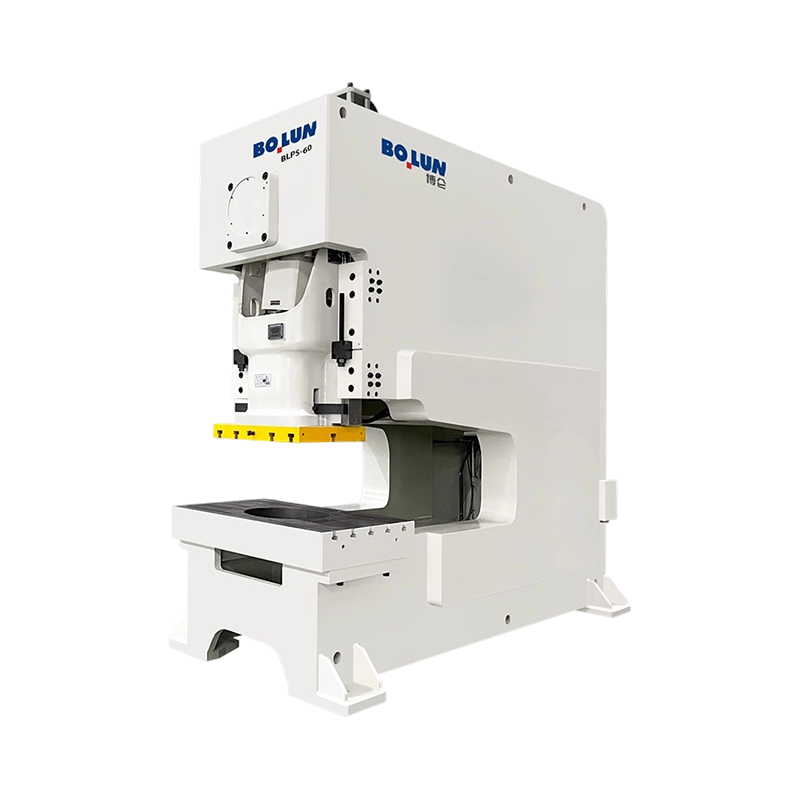
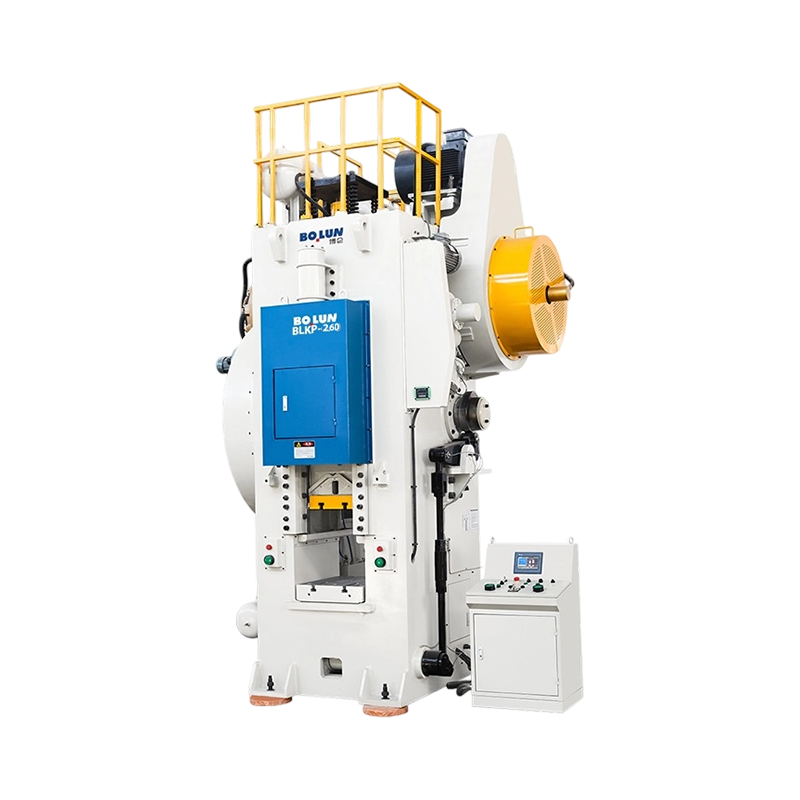
Työkaluinsinööri lainaa uutta kannatinohjelmaa ja määrittelee 160 tonnin p...
Ostaja, joka vertaa 45 tonnin avopuristinta kannatinlinjaan, saa usein kak...
Keskikokoinen kiinnittimien valmistaja kohtasi äskettäin tutun ongelman: s...
Mikä on Power Press? A tehopuristin - jota kutsutaan myös meis...
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING esitteli ylpeänä...
Teollisuuden siirtyessä tasaisesti kohti automaatiota ja älykästä tuotantoa, ...
Ota yhteyttä

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiangin maakunta, Kiina
Valmis aloittaa?
Get in Touch

nyt!
ZHEJIANG BOLUN

