Tuotantopäällikkö astuu insinöörikokoukseen pino piirustuksia suurivolyymista kiinnittimestä, laakerikestä ja akun kuoresta. Yleinen kysymys kuuluu: "Voimmeko valmistaa näitä nopeammin, vähemmällä romulla ja paremmalla kestoiällä kuin koneistamalla tai kuumatakomalla?" Vastaus on monissa tapauksissa kylmämuovaus. Kylmämuovaus on prosessi, jossa metallia muotoillaan sen uudelleenkiteytyslämpötilan alapuolelle, tyypillisesti huoneenlämpötilassa, pakottamalla materiaali muottionteloon korkeassa paineessa. Se muuttaa yksinkertaisen langan tai tangon valmiiksi tai lähes valmiiksi osaksi sekunneissa ja samalla parantaa materiaalin lujuutta ja vähentää hukkaa. Ostajan käytännön haaste ei ole se, toimiiko kylmämuovaus, vaan kuinka sovittaa prosessi osan geometriaan, materiaaliin ja puristimeen, joka tekee työn.
Kylmämuovaus on metallin työstömenetelmä, joka muuttaa metalliaihion tai langan muotoa ympäristön lämpötilassa kuumentamatta työkappaletta sen uudelleenkiteytyspisteen yläpuolelle. Metalli puristuu meistin ja muotin väliin ja materiaali liikkuu plastisesti haluttuun muotoon. Koska lämpötila pysyy alhaisena, metalli kokee jännityskovettumisen. Tämä tarkoittaa, että osasta tulee lujempi, kun se muuttuu, ja se saavuttaa usein kaksi tai kolme kertaa alkuperäisen materiaalin myötörajan. Prosessia kutsutaan myös kylmätakoiseksi tai kylmätakoiseksi toimialasta ja valmistettavan osan tyypistä riippuen.
Termi "kylmämuovaus" on laaja. Kiinnitystehtaassa se tarkoittaa yleensä kylmämuovainta, joka ottaa kierretyn langan, leikkaa aihion ja siirtää sen useiden muottiasemien läpi ruuvien, pulttien tai muttereiden valmistamiseksi. Meistopajassa se voi tarkoittaa kylmätaontapuristinta, joka muodostaa suurempia osia, kuten hammaspyörien aihioita tai akseleita. Peltikontekstissa se voi viitata rullamuovaukseen tai kylmätaivutukseen. Tämä artikkeli keskittyy kiinteiden metalliosien puristuspohjaiseen muotoiluun, jossa tehdään suurimmat tonnimäärät ja tekniset laitepäätökset.
Tärkein ero kylmämuovauksen ja kuumamuovauksen välillä on lämpötila. Kuumamuovaus toimii uudelleenkiteytymisen yläpuolella, joten metalli pysyy pehmeänä ja voi virrata monimutkaisiin muotoihin. Kylmämuovaus toimii huoneenlämpötilassa tai lähellä sitä, joten metalli on kovempaa ja kestää paremmin muodonmuutoksia. Tämä ero ohjaa laitespesifikaatioita: kylmämuovauspuristimet tarvitsevat suuremman vetoisuuden, jäykemmät rungot ja usein kehittyneemmän iskunprofiilin kuin saman kapasiteetin kuumatakopuristimet.
Kylmämuovauksessa hyödynnetään sitä tosiasiaa, että sitkeät metallit voidaan muotoilla pysyvästi uudelleen, kun jännitys ylittää niiden myötörajan. Lävistin työntää metallin muottipesään ja materiaali virtaa pienimmän vastuksen polkua pitkin. Koska metalli ei uudelleenkiteydy toiminnan aikana, raerakenne venyy ja materiaali kovenee. Tämä venytyskarkaisu on kaksiteräinen miekka: se lisää lujuutta, mutta vähentää myös taipuisuutta, joten muodonmuutosten määrä askelta kohti on rajoitettu.
On olemassa kolme perusmuodonmuutostilaa, jotka hallitsevat useimpia kylmämuovaustoimintoja:
Eteenpäin suulakepuristuksessa metalli työnnetään suuttimen aukon läpi samaan suuntaan kuin meistin liike. Aihio asetetaan säiliöön ja meisti puristaa sen toisesta päästään pakottaen materiaalin virtaamaan pienemmän aukon läpi. Tämä on tavallinen tapa luoda akseleita, porrastettuja tappeja ja putkimaisia komponentteja. Tarvittava paine riippuu pelkistyssuhteesta ja materiaalin virtausjännityksestä.
Taaksepäin suulakepuristuksessa metalli virtaa vastakkaiseen suuntaan kuin meistin liike. Lävistin tulee aihioon ja pakottaa materiaalin virtaamaan ylöspäin meistin ympärillä muodostaen kupin tai putken muodon. Tämä on yleistä valmistettaessa onttoja osia, kuten kuusiokanta, akkukuori ja autojen mäntiä. Taaksepäin suulakepuristus voi tuottaa syviä onteloita pienellä materiaalihukalla, mutta se vaatii erittäin jäykkää puristinta, koska meistiin kohdistuu suuri puristuskuormitus.
Järkyttävää is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Useimmat kylmämuovatut osat vaativat näiden tilojen yhdistelmän. Tyypillinen kiinnitin esimerkiksi käyttää kaatumista pään muodostamiseen, eteenpäin suulakepuristamista varren luomiseksi ja ehkä trimmausta tai osoittamista lopussa. Puristimen tulee tuottaa oikea voima, isku ja nopeus kullekin asemalle, minkä vuoksi koneen suunnittelulla on yhtä suuri merkitys kuin työkaluilla.
Kylmämuovaus moniasemamuodossa seuraa toistuvaa sykliä, joka on huomattavan yhtenäinen eri osaperheissä. Syklin ymmärtäminen auttaa ostajaa arvioimaan, mitä puristimen on toimitettava.
Syklin nopeus mitataan iskuina minuutissa tai osina minuutissa. Nopea mutterinmuodostuskone voi toimia nopeudella 200–400 osaa minuutissa, kun taas suurille osille tarkoitettu raskas kylmätaontapuristin voi toimia vain 20–60 iskulla minuutissa. Puristusrakenne, kytkin ja ohjausjärjestelmä on valittava vastaamaan vaadittua nopeutta ja kuormitusprofiilia.
Ihmiset käyttävät näitä kolmea termiä lähes vaihtokelpoisesti, mikä aiheuttaa todellista hämmennystä laitteita valittaessa. Ero ei ole akateeminen; se vaikuttaa puristimen spesifikaatioon, työkalukokoonpanoon ja odotettuun osan tarkkuuteen.
Käytännössä kylmätakopuristimessa on raskaampi runko ja lujampi luisti kuin otsakoneessa, koska voimat ovat suuremmat ja osa suurempi. Suuntauskone asettaa etusijalle nopeuden ja työkalujen saavutettavuuden, usein käyttämällä vaakasuuntaista rakennetta. Kun ostaja pyytää ”kylmämuovauskonetta”, myyntiinsinöörin tulee selvittää, onko kyseessä pieniä kiinnikkeitä vai keskikokoisia tai suuria rakenneosia. Vastaus muuttaa jokaisen spesifikaation vetoisuudesta sänkykoon ja vetotyypin mukaan.
Kaikkia metalleja ei voida kylmämuovata onnistuneesti. Materiaalilla on oltava tarpeeksi taipuisuutta, jotta se käy läpi vakavia plastisia muodonmuutoksia ilman halkeamia, ja riittävä työkarkaisukyky parantaa lujuutta menettämättä vaadittua sitkeyttä. Yleisimpiä kylmämuovausmateriaaleja ovat:
| Materiaali | Tyypillinen kylmämuovauskäyttäytyminen | Yleinen loppukäyttö |
|---|---|---|
| Vähähiilinen teräs | Erinomainen sitkeys, pieni virtausjännitys, helposti kylmämuovattava. Arvosanoja, kuten 1006-1018, käytetään laajalti. | Kiinnikkeet, tapit, akselit, ankkurit |
| Keskikokoinen hiiliteräs | Enemmän lujuutta, mutta vähemmän taipuisuutta; saattaa vaatia välihehkutusta monimutkaisille muodoille. | Vaihteet, kytkimet, autojen komponentit |
| Ruostumaton teräs | Työ kovettuu nopeasti, vaatii suuremman vetoisuuden ja progressiivisemman työkalun. | Kiinnikkeet, liittimet, lääketieteelliset komponentit |
| Alumiini ja alumiiniseokset | Alhainen voimantarve, hyvä pinnanlaatu, mutta pehmeä ja voikoinen. | Kotelot, korkit, elektroniikka |
| Kuparia ja messinkiä | Erinomainen kylmätyöstettävyys, hyvä korroosionkestävyys. | Sähköliittimet, LVI-osat |
| Seostettu teräs | Suuri lujuus, vaikeampi muotoilla, tarvitsee usein lämminmuovausta ponnahduslautana. | Akseliakselit, lujat kiinnikkeet |
Kun suunnittelet kylmämuovausprosessia, materiaalin myötöraja ja venymäkovettuvuus määräävät tarvittavan puristusvoiman. Pehmeä alumiiniosa saattaa tarvita vain 50 tonnia, kun taas saman geometrian ruostumattomasta teräksestä valmistettu versio voi tarvita 200 tonnia. Ostaja ei saa olettaa, että teräkselle mitoitettu puristin käsittelee eri metalliseosta tarkistamatta voimalaskelmaa.
Kylmämuovauksen edut ovat mitattavissa, ja ne selittävät, miksi niin monet suuren volyymin metalliosat valmistetaan tällä tavalla.
Nämä edut merkitsevät alhaisempia kokonaiskustannuksia osaa kohti tuotantoajon aikana, mikäli määrä on riittävän suuri kattamaan työkalut. Pienissä määrissä suulakkeen hinta on yleensä kohtuuton, mikä on keskeinen hankintakriteeri.
Kylmämuovaus ei ole yleinen ratkaisu. Rajojen tunteminen on välttämätöntä ennen kuin sitoutuu puristimeen tai työkalusarjaan.
Usein huomiotta jäävä hankintariski on puristimen ja työkalun välinen laminointi. Progressiiviseen leimaamiseen tarkoitetussa puristimessa ei välttämättä ole kylmätakomiseen tarvittavaa liukunopeuden säätöä. Kylmätakomiseen rakennetusta puristimesta sen sijaan voi puuttua kiinnittimille tarvittava suuri iskunvaimennus. Ostajan tulee pyytää valmistajaa osoittamaan voima-iskukäyrä ja energiakapasiteetti, ei vain nimellisvetoisuus.
Puristin on kylmämuovauksen sydän. Se tarjoaa voiman, joka ajaa meistin suuttimeen, ja se määrittää osan tarkkuuden, työkalun käyttöiän ja kokonaistuotantokustannukset. Tärkeimmät arvioitavat puristusparametrit ovat vetoisuus, rungon jäykkyys, iskun pituus, liukunopeus ja käyttötyyppi.
Vetoisuus on suurin voima, jonka puristus voi kohdistaa iskun aikana. Sen tulee ylittää osan vaatima huippumuovausvoima, joka lasketaan materiaalin virtausjännityksen ja projisoidun alueen perusteella. Nyrkkisääntönä on valita puristin, jonka vetoisuus on 10-20 prosenttia suurempi kuin laskettu huippu, jotta materiaalivaihtelut ja työkalun kuluminen voidaan ottaa huomioon.
Rungon jäykkyys mitataan rungon taipumana kuormitettuna. Jäykkä runko pitää lävistimen ja muotin kohdakkain, mikä on kriittistä tiukkojen toleranssien pitämiseksi. Umpirunkoiset puristimet ovat yleensä jäykempiä kuin avorunkoiset puristimet, koska voimarata on symmetrinen sängyn ympärillä. Siksi monet kylmämuovaajat suosivat suljetun rungon rakennetta raskaille kuormille.
Iskun pituus määrittää, kuinka kauas dia kulkee vedon pohjasta. Siinä on oltava osan korkeus, suuttimen aukko ja vaadittu lävistysliike. Syvät osat ja pitkät eteenpäin suuntautuvat suulakepuristukset vaativat pidemmän iskun, mikä puolestaan voi vähentää iskunopeutta, koska luistin täytyy kiihtyä pidemmältä matkalta.
Liukunopeus on nopeus sillä hetkellä, kun työkalu koskettaa materiaalia. Kylmämuovauksessa hallittu nopeus lähellä iskun alaosaa on tärkeää, jotta vältetään iskukuormitus ja muottien särkyminen. Mekaanisten puristimien nopeusprofiili määräytyy kampiakselin geometrian mukaan, kun taas servopuristimien avulla käyttäjä voi ohjelmoida nopeuskäyrän.
Ajotyyppi voi olla mekaaninen, hydraulinen tai servo. Mekaaninen puristin käyttää vauhtipyörää ja kytkintä energian välittämiseen, ja se on tehokas nopeaan muotoiluun. Hydraulinen puristin tuottaa täyden vetoisuuden missä tahansa iskun vaiheessa, mikä on hyödyllistä pitkissä muovausoperaatioissa, mutta yleisesti hitaampi. Servopuristimessa käytetään servomoottoria suoraan kampiakselilla tai vaihteiston kautta, mikä mahdollistaa tarkan liukuliikkeen ja energianhallinnan hallinnan.
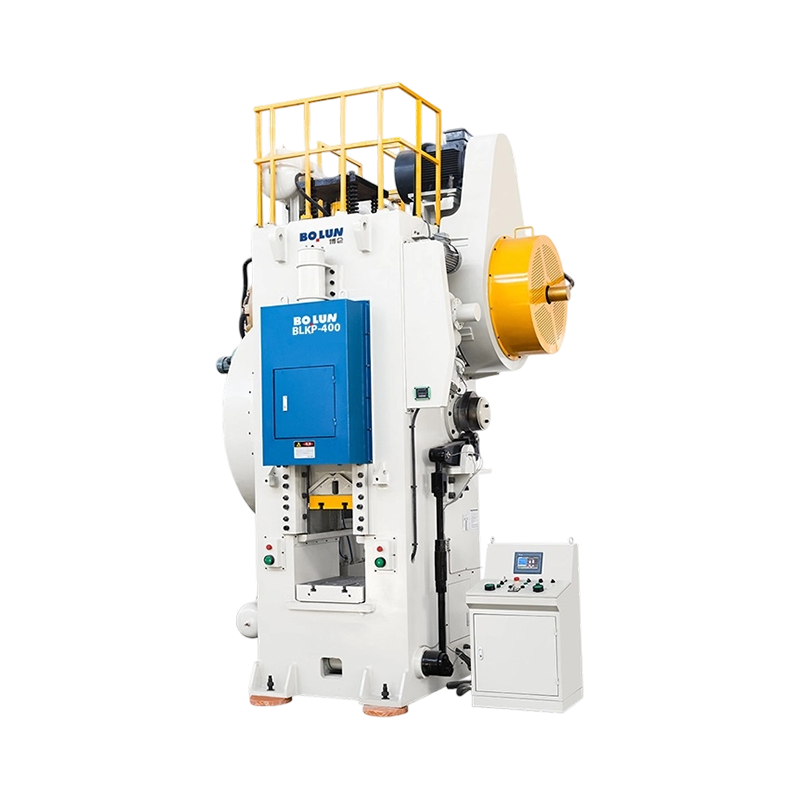
Kylmätakoinen vipupuristin, kuten nivelpuristin, tarjoaa mekaanisen edun iskun alaosassa. Vivusto antaa suuren voiman lähellä alakuolokohtaa erittäin alhaisella nopeudella, mikä on ihanteellinen kylmätakoosiin, jotka vaativat suurta painetta ja vähän liukuliikettä. Juuri tästä syystä kylmätaontasovelluksiin valitaan usein nivelpuristin tavallisen kampipuristimen sijaan.
 BLKP-850 Teollisuuslujuus Raskaaseen käyttöön tarkoitettu kylmätakoinen kytkintyyppi Power Press BLKP-850 Teollisuuslujuus Raskaaseen käyttöön tarkoitettu kylmätakoinen kytkintyyppi Power Press delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Näytä tuote →
Esimerkiksi BLKP850 on raskaaseen käyttöön tarkoitettu kylmätaontakone, joka on suunniteltu teollisen mittakaavan kylmätakomiseen. Sen nivelveto mahdollistaa suuret muodonmuutosvoimat tasapainoisella iskulla, mikä on edellytys erittäin lujien materiaalien muotoilemiseen niitä halkeilematta. Kun vertaat puristimia kylmätaontalinjaan, katso tehokasta muovausenergiaa iskua kohti, älä vain vetoisuutta. Vipupuristin tuottaa maksimaalisen voiman pienimmällä nopeudella, mikä suojaa työkaluja ja vähentää osan repeytymisen riskiä.
Kylmätakoinen vipupuristin on erikoiskone, joka käyttää nivelliitosmekanismia yksinkertaisen kammen sijaan. Tämä mekanismi tuottaa "viipymis"-efektin lähellä iskun alaosaa, mikä tarkoittaa, että liukumäki liikkuu hitaasti voiman huipulla. Tämä hidas ja voimakas käyttäytyminen on juuri sitä, mitä kylmätaonta vaatii.
Vivustolla on mekaaninen etu, joka moninkertaistaa syöttövoiman. Pienestä moottorin vääntömomentista tulee erittäin suuri pystysuora voima luistin kohdalla, mutta vain lyhyellä työmatkalla. Tämä tekee vaihtopuristimesta ihanteellisen metallipuristukseen, ekstruusioon ja muihin kylmämuovaustoimintoihin, joissa muodonmuutos on pieni, mutta voima on suuri. Tuloksena on jäykkä, tarkka osa puhtaalla pinnalla.
Yksi vipupuristimen riski on, että se ei kestä pitkää työiskua. Jos osa vaatii pitkän suulakepuristuksen, puristin ei välttämättä tarjoa riittävää liukumatkaa. Siinä tapauksessa kampipuristin tai pitkäiskuinen servopuristin on sopivampi. Ostajan tulee sovittaa puristustyyppi osan erityiseen muodonmuutospolkuun.
Servokäyttöiset puristimet muuttavat kylmämuovauksen taloudellisuutta. Servopuristin käyttää servomoottoria liikuttamaan luistia ohjelmoitavaa reittiä pitkin sen sijaan, että se luottaisi kiinteään vauhtipyörään ja kytkimeen. Tämä antaa käyttäjälle suuren hallinnan liukunopeuden, -asennon ja voimaprofiilin suhteen. Kylmämuovausta varten servopuristin voi:
Suljetun rungon kaksipisteservopuristin on yleinen valinta kylmämuovaukseen. Sen runkorakenne tarjoaa korkean jäykkyyden, ja kaksipisteliitäntä jakaa kuorman tasaisesti sängylle, mikä on tärkeää suurille osille. Servomoottorin avulla käyttäjä voi virittää liukukäyrän materiaalin vasteen mukaan. Esimerkiksi kun muodostetaan erittäin lujaa metalliseosta, puristin voidaan ohjelmoida pitämään pohjan lähellä muutaman sadan millisekuntia, jolloin metalli pääsee virtaamaan suutinonteloon repeytymättä.
 BLES-315 Industrial Powerhouse Suljetun rungon kaksipisteinen servopuristin BLES-315 Industrial Powerhouse Suljetun rungon kaksipisteinen servopuristin delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Näytä tuote →
Suljetun rungon BLES315 kaksipisteservopuristin on suunniteltu teollisiin kylmämuovaustehtäviin, jotka edellyttävät dynaamista iskunsäätöä ja vakaata alustaa. Sen suuri energiakapasiteetti ja ohjelmoitava liike mahdollistavat samankokoisten osien valmistamisen samalla kun se ottaa huomioon tulevan materiaalin vaihtelut. Kun kylmämuovauskenno sisältää automaation, servopuristin voidaan integroida robottiin tai siirtojärjestelmään, koska iskun ajoitusta voidaan säätää ohjelmistolla mekaanisten komponenttien vaihtamisen sijaan.
Syväveto on kylmämuovausprosessi, jossa levy tai aihio työnnetään muotiin kupin tai onton osan muodostamiseksi. Se on yleinen akkukuoren tuotannossa, laitekomponenteissa ja autojen osissa. Avain syvävetoon on, että materiaalin on annettava virrata asteittain ja tasaisesti repeytymisen välttämiseksi. Ohjelmoitavalla iskulla varustettu servopuristin pystyy tuottamaan oikean nopeuden ja paineen jokaisessa vaiheessa, minkä vuoksi servopuristimia käytetään yhä enemmän syvävetotoimintoihin.
Avoin tyyppinen yksipisteinen servopuristin syvävetokyvyllä, kuten BLAS125, on kompakti ratkaisu osiin, jotka eivät vaadi suurta alustaa, mutta vaativat tarkkaa vetonopeuden hallintaa. "Syväpiirustus" tarkoittaa, että puristin on suunniteltu oikealla iskunpituudella, liukunopeudella ja työkaluilla syvien kuppien muodostamista varten. Kun toimittaja nimenomaan markkinoi servopuristinta syvävetoon, se on vahva merkki siitä, että yritys ymmärtää hallitun liukuliikkeen tarpeen kylmämuovauksessa.
 BLAS-125 Deep Drawing avoimen tyypin yksipisteinen servopuristin BLAS-125 korkean vääntömomentin syväveto avoimen tyypin yksipisteinen servopuristin tuottaa valtavan 1250 kN voiman pidennetyllä 180 mm:n liukuiskulla. Tämä malli on ylivoimainen... Näytä tuote →
Akun kuoren muodostamiseen servokäytön ja kaksipisterungon yhdistelmä on usein ihanteellinen. Servoliike voidaan virittää kuoren materiaalilaadun ja paksuuden mukaan, ja kaksoispisteliuku varmistaa tasaisen paineen muotin poikki vähentäen ryppyjä ja halkeamia. Kun kylmämuovaus siirtyy akkujen valmistukseen, tästä laitteesta on tulossa erottava tekijä toimittajille, jotka voivat toimittaa yhtenäisiä kuoria suurella volyymilla.
Päätös käyttää kylmämuovausta tai kuumamuovausta ei ole aina ilmeinen. Jokaisella prosessilla on tietty toteutettavuusikkuna, joka perustuu osan muotoon, materiaaliin, tilavuuteen ja vaadittuihin ominaisuuksiin. Alla olevassa taulukossa on yhteenveto tärkeimmistä eroista.
| Kriteerit | Kylmämuovaus | Kuuma muotoilu |
|---|---|---|
| Lämpötila | Uudelleenkiteytymisen alapuolella, yleensä huoneenlämpötilassa | Uudelleenkiteytymisen yläpuolella, tyypillisesti 700 - 1200 °C |
| Materiaali strength | Lisääntyy jännityskovettumisesta johtuen | Vähenee, materiaali pysyy pehmeänä |
| Pintakäsittely | Sileä, ei skaalaa | Oksidikivi, vaatii usein puhdistusta |
| Mitattoleranssi | Tiukka, usein ei toissijaista koneistusta | Löysemmät, leveät toleranssit voivat vaatia koneistusta |
| Laitteen voima | Suuri vetoisuus vaaditaan | Pienempi vetoisuus, koska materiaali on pehmeää |
| Suurin muodon monimutkaisuus | Rajoitettu yksinkertaisempiin muotoihin ilman syviä aliviivoja | Voi muodostaa monimutkaisia muotoja ja erittäin suuria osia |
| Energiankulutus osaa kohden | Pienempi lämmitysenergia, mutta suurempi muodostusenergia | Korkeat lämmityskustannukset, pienempi muovausvoima |
| Tyypillinen tuotantomäärä | Suuri volyymi, työkalukustannukset jaksotettu | Pieni tai keskimääräinen tilavuus, yksinkertaisempi työkalu |
Näiden erojen käytännön vaikutus näkyy kokonaiskustannuksissa osaa kohden. Kylmämuovaus loistaa pitkillä tuotantoajoilla, joissa osan suunnittelu on yhteensopiva prosessin kanssa. Kuumamuovaus on anteeksiantavampi monimutkaisille osille ja pienemmille erille, mutta se lisää energiaa, puhdistus- ja viimeistelykustannuksia. Yleinen hybridi on lämpömuovaus, joka tapahtuu huoneenlämpötilan yläpuolella, mutta uudelleenkiteytymisen alapuolella, mikä tasapainottaa sitkeyttä ja lujuutta. Jotkut toimittajat tarjoavat lämminmuovauspuristimia, jotka voidaan kytkeä kylmämuovaustilaan, mutta lämpötilan säätö lisää monimutkaisuutta.
Kun vertaat kylmämuovauspuristinta kuumatakopuristimeen, muista, että puristimen hinta on vain yksi osa järjestelmää. Työkalujen, syöttöjärjestelmän, automaation ja laadunvalvonnan on oltava linjassa prosessin lämpötilan kanssa. Ainoastaan kuumataontapuristimia myyvällä toimittajalla ei välttämättä ole asiantuntemusta suositella todellista kylmämuovausratkaisua, joten pyydä erityisiä kylmämuovauksen tapaustutkimuksia.
Kylmämuovausta käytetään monilla eri teollisuudenaloilla, koska se tuottaa suurta lujuutta, vähän romua ja nopeat kiertoajat. Joitakin tyypillisimpiä sovelluksia ovat:
Kun valmistaja kertoo, että tietty puristin sopii "paristokuoreen" tai "syvävetoon", se ei ole vain markkinointia. He tarkentavat, että puristuskehys, liukuohjaus ja iskunohjaus on suunniteltu kyseisen sovelluksen dynaamisten vaatimusten mukaisesti. Esimerkiksi akkukuoressa puristimen on kestettävä suuria suutinvoimia säilyttäen samalla vakaa alusta pitkien tuotantoajojen aikana. Umpirunkoinen tai puolisuljettu rakenne on usein edullinen, koska se kestää syvävedon aiheuttamia sivukuormia.
Kylmämuovaus tuottaa osia suurella nopeudella, joten laadunvalvonnan on oltava yhtä nopea, jotta viat havaitaan ennen kuin niistä tulee täysi määrä hylkyjä. Tärkeimmät laatuongelmat ovat mittatarkkuus, halkeamat, irtonainen materiaali ja pintavauriot.
Mittamittaus tehdään yleensä mikrometrillä, mittarilla tai optisella järjestelmällä. Suuren volyymin osissa optinen mittaus voi seurata osaa reaaliajassa ja tarkistaa halkaisijan, pituuden ja soikeaisuuden. Kylmämuovausprosessi on erittäin toistettavissa, joten jos ensimmäiset tusinaa osaa ovat toleranssin sisällä, loput yleensä seuraavat, elleivät työkalut kulu.
Halkeilu on yleisin vikatila kylmämuovauksessa. Halkeamia voi esiintyä pinnalla tai sisällä, ja ne johtuvat tyypillisesti materiaalin sitkeysrajan ylityksestä. Käyttäjät tarkkailevat karkeaa tai murtunutta pintaa, mikä osoittaa, että materiaali on saavuttanut kylmätyöstörajansa. Vastaus on vähentää muodonmuutosta asemaa kohti, lisätä vaiheiden määrää tai käyttää pehmeämpää materiaalilaatua.
Toinen huolenaihe on pinnan laatu. Kylmämuovattujen osien tulee olla kirkkaat, sileät. Jos suulakkeessa on naarmuja tai se on liian karkea, osa perii tämän tekstuurin. Työkalujen huolto on siksi kriittinen osa laadunvalvontaa. Hyvä toimittaja toimittaa ennaltaehkäisevän huoltoaikataulun, joka sisältää lävistysten ja meistien kulumisen tarkastuksen, ejektorin tappien tarkastuksen ja ohjausholkkien välysten tarkistamisen.
Valmistajalle, joka haluaa olla "yhden luukun" lähde, laadunvalvonta sisältää myös prosessin sisäisen valvonnan. Jotkut nykyaikaiset servopuristimet voivat luoda voima-siirtymäkäyrän jokaiselle iskulle. Epänormaali käyrä osoittaa prosessipoikkeaman, kuten puuttuvan aihion, rikkinäisen työkalun tai materiaalin kovuuden muutoksen. Tämä on tehokas työkalu vikojen ehkäisyyn ennen kuin ne saapuvat asiakkaalle.
Oikean kylmämuovauspuristimen valinta on päätös, joka vaikuttaa tuotantotehokkuuteen, työkalun käyttöikään ja tuotteen laatuun vuosia. Käytä seuraavaa tarkistuslistaa ohjataksesi arviointiasi:
Hyvämaineinen valmistaja ei vain myy sinulle konetta; he työskentelevät kanssasi prosessin määrittelemiseksi. Jos esimerkiksi haluat muodostaa akkukuoren, avoimen kaksipisteisen akkupuristimen tarjoava toimittaja osoittaa, että he ovat kohdistaneet tämän sovelluksen erityisiin haasteisiin. Sama periaate pätee kylmätaontapuristimiin ja servokäyttöisiin umpirunkoisiin puristimiin.
Kylmämuovaus on tehokas valmistusprosessi, jolla valmistetaan suuria määriä metalliosia, joilla on vähän hukkaa, parannettu lujuus ja tiukat toleranssit. Se ei ole yksittäinen menetelmä, vaan joukko prosesseja, mukaan lukien eteenpäin suulakepuristus, taaksepäin suulakepuristus, järkytys, kylmätaonta ja kylmäsuuntaus. Laitteen valinta on yhtä tärkeä kuin materiaali ja työkalut, koska puristin määrittää käytettävissä olevan voiman, iskunsäädön ja jäykkyyden, joka tarvitaan yhtenäisten osien tuottamiseen.
Ennen kuin investoit kylmämuovauspuristimeen, tunnista kappaleesi geometria, materiaali ja tilavuus. Työskentele kokeneen laitetoimittajan kanssa, joka voi näyttää sinulle, kuinka heidän koneensa on suunniteltu käytettäväksi tiettyjä muotoilutiloja varten. Vertaa vetoisuuden lisäksi runkotyyppiä, käyttöjärjestelmää, liukuohjausta ja työkalujen tukea. Pyydä todellisia esimerkkejä samankaltaisista osista ja niiden havaituista sykliajoista, romumääristä ja työkalujen käyttöiästä.
Jos etsit täydellistä kylmämuovausratkaisua, tiimi at Bolunin korkean tarkkuuden koneet on kokemusta ja tuotevalikoima opastaa sinua. Avoimen tyyppisestä syvävetoon tarkoitetusta servopuristimesta suljetun rungon kaksipisteservopuristimiin ja kylmätaontapuristimiin on saatavilla oikea kone sovellukseesi. Paras seuraava askel on lähettää osapiirustukset toimittajalle ja pyytää prosessin toteutettavuustutkimus. Tämä keskustelu säästää sinut kahdelta suurimmalta virheeltä kylmämuovauksessa: ostamalla liian pieni puristin ja ostamalla puristimen, joka on liian jäykkä joustavaan tuotantoon.
Kylmämuovaus ei ole taikuutta, mutta kun se yhdistetään oikeaan osaan, materiaaliin ja puristimeen, se tuottaa erinomaisia tuloksia jatkuvasti. Käytä tämän oppaan tietoja käytännöllisenä lähtökohtana laiteostossa ja tee sitten lopullinen päätös omista osistasi saatujen testattujen tietojen perusteella.


Laita 160 tonnin avorunkoinen puristin ja 160 tonnin umpirunkoinen puristi...
Mikä on Power Press? A tehopuristin - jota kutsutaan myös meis...
Nykyaikaisessa valmistuksessa kylmätaontaa käytetään laajalti auto-, ilmailu-...
Lyhyt vastaus: Mikä kehystyyppi sopii työhösi An avoimen...
Kun aiot valmistaa keskikokoisia tai pieniä metalliosia suuria määriä, val...
Taizhoussa sijaitseva kiinnitystehdas vastaanottaa pyynnön autoteollisuude...
Ota yhteyttä

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiangin maakunta, Kiina
Valmis aloittaa?
Get in Touch

nyt!
ZHEJIANG BOLUN

